 EN
Trin 1
Komplet køretøjsgaranti i 2 år
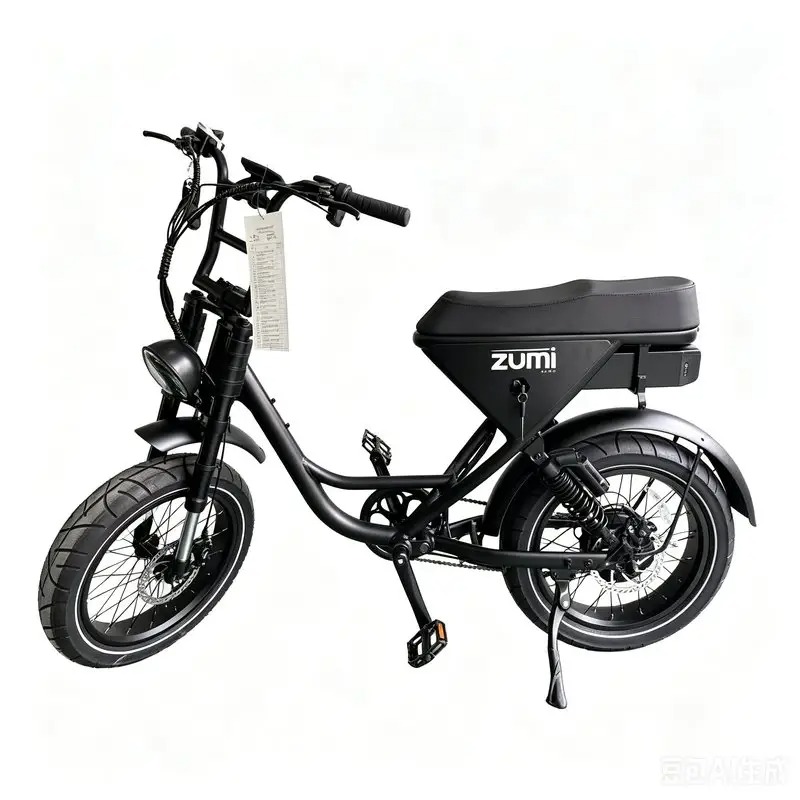
At forstå værktøjsomkostninger er afgørende for enhver, der overvejer at træde ind på markedet for specialtilpassede elcykler. Når specialtilpassede elcykelproducenter planlægger fremstilling af rammer, udgør værktøjsomkostningerne en betydelig forudgående investering, der direkte påvirker produktionens levedygtighed og langsigtede rentabilitet. Værktøjsomkostninger omfatter maskiner, former, støbeforme og fremstillingsudstyr, der kræves for at fremstille rammer i stor skala, og disse omkostninger varierer kraftigt afhængigt af designkompleksiteten, valget af materiale og produktionsmængden.
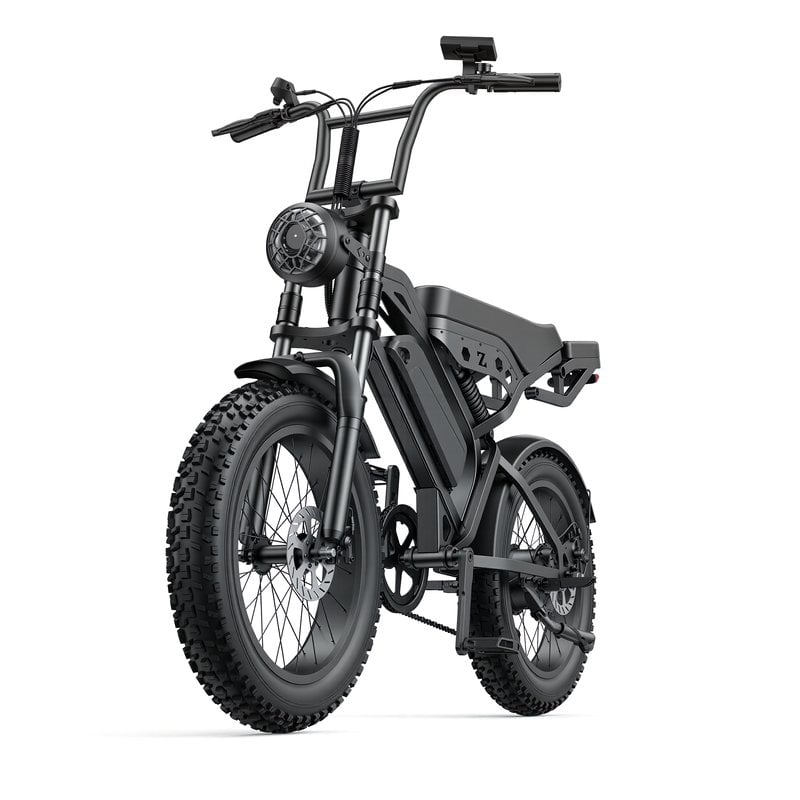
For producenter af tilpassede elcykler bestemmer investeringen i værktøjer, om en rammedesign kan nå markedet på en overkommelig og profitabel måde. En elcykelproducent skal nøje vurdere kravene til værktøjer, inden der forpligtes til at bruge ressourcer på produktion. Forholdet mellem værktøjsomkostninger, produktionsmængde og stykomkostning skaber et afgørende beslutningspunkt for producenter, der skal beslutte, om de vil gå videre med tilpassede rammer eller anvende eksisterende design.
Grundlaget for værktøjsomkostninger starter med oversættelse af rammedesign til produktionsklare former og døder. Når specialbyggere af elektriske cykler udvikler egen rammegeometri, skal de investere i præcisionsformproduktion, hvilket kan koste fra titusinder til hundredetusinder af dollars afhængigt af materiale og kompleksitet. Aluminierammer kræver andre værktøjsmetoder end kulstof- eller stålrammer, og hvert materiale kræver specialiseret udstyr og ekspertise. Den OEM-elcykel producerer typisk mellem 50.000 og 300.000 USD kun på formudvikling, afhængigt af om de vælger enkelt- eller flercavitiesformer, der muliggør hurtigere produktionscyklusser.
Ud over formkostninger kræver produktion af tilpassede elcykler investering i produktionsudstyr såsom svejsestationer, hydrauliske presseanlæg, malingsskabe og kvalitetskontrolmålesystemer. En elcykelproducent skal etablere komplette produktionslinjer, der kan håndtere ramme-fremstilling, svejsning, varmebehandling (hvor relevant), overfladebehandling og montering. For mindre producenter, der fokuserer på specifikke markedssegmenter, kan udstyrsomkostningerne overstige 500.000 USD ved etablering af en helt ny facilitet fra bunden. Alternativt giver kontraktproduktionsaftaler virksomheder mulighed for at dele udstyrsomkostningerne på flere produkter, hvilket reducerer den enkelte virksomheds værktøjsomkostninger, når det ikke er økonomisk begrundet at oprette egen infrastruktur.
Værktøjsomkostninger udgør en betydelig fast udgift, som skal afskrives over produktionsenhederne. Brugere af tilpassede elektriske cykler skal analysere, hvor mange rammer de realistisk set vil fremstille, for at afgøre, om investeringen i værktøjer er økonomisk fornuftig. Hvis et firma, der fremstiller elektriske cykler, investerer 150.000 USD i værktøjer, resulterer fremstilling af kun 500 enheder i en værktøjsomkostning på 300 USD pr. enhed, mens fremstilling af 5.000 enheder reducerer omkostningen til 30 USD pr. enhed. Denne markante forskel forklarer, hvorfor producenter af tilpassede elektriske cykler ofte fastsætter minimumsordremængder og produktionsforpligtelser, inden de påbegynder investeringen i værktøjer. Leverandører af elektroniske cykler efterstræber typisk skalafordele aggressivt og øger produktionsvoluminerne for at retfærdiggøre de faste værktøjsomkostninger.
Værktøjsmodifikationer medfører betydelige ekstraomkostninger, hvis designændringer bliver nødvendige, efter at de første produktionsløb er påbegyndt. Brugere af tilpassede elcykler, der opdager rammegeometriproblemer eller holdbarhedsproblemer under produktionen, står over for dyre omværktøjningsomkostninger, der kan udgøre 30–60 % af den oprindelige formstøbeinvestering. Et elcykelproduktionsfirma skal investere kraftigt i prototypeafprøvning og designvalidering, inden det begynder den endelige værktøjstilvirkning, da ændringer viser sig langt dyrere end den oprindelige udvikling. Denne realitet fører til, at producenter af tilpassede elcykler udfører omfattende beregningsanalyser, prototypeafprøvninger og markedsvalidering, inden de godkender værktøjsproduktionen – således at designene opfylder kravene til ydeevne og holdbarhed, inden der pålægges uigenkaldelige omkostninger.
Aluminiumrammer dominerer markedet for tilpassede elcykler på grund af deres balance mellem omkostninger, ydeevne og fleksibilitet i fremstillingen. For producenter af tilpassede elcykler er værktøjsomkostningerne til aluminiumrammer typisk lavere end til carbonfiber-alternativerne, samtidig med at de muliggør hurtig produktion. Et elcykelproduktionsfirma, der vælger aluminiumkonstruktion, investerer i støbeforme, CNC-bearbejdningsfastgørelser og svejsefastgørelser, der understøtter automatisk og halvautomatisk produktion. Aluminiums formbarhed gør det muligt at foretage designændringer med mindre alvorlige værktøjsomkostninger sammenlignet med carbonfiber, hvilket gør det attraktivt for producenter, der itererer på designs eller reagerer på markedsfeedback. Leverandører af elektroniske cykler standardiserer ofte fremstillingen af aluminiumrammer for at fordele værktøjsomkostningerne effektivt over store produktionsbatche.
Brugere af tilpassede elektriske cykler, der overvejer brug af kulstof-fiber, skal acceptere betydeligt højere investeringer i værktøjer og længere leveringstider. Fremstilling af rammer i kulstof-fiber kræver specialudviklede forme, autoklav-udstyr og kvalitetskontrolsystemer, hvilket betydeligt øger de samlede kapitalkrav. En producent af elektriske cykler, der vælger kulstof-fiber, skal investere 300.000–800.000 USD i en omfattende værktøjsinfrastruktur – hvilket gør denne mulighed kun praktisk for producenter, der forpligter sig til store produktionsmængder eller en premium-markedspositionering. Tilpassede elektriske cykler fremstillet i kulstof-fiber kan sælges til højere detailpriser, hvilket begrundar de øgede værktøjsomkostninger – men kun hvis produktionsmængden understøtter afskrivning af udstyret og driftsmæssig effektivitet. Dette materialevalg filtrerer konkurrencelandskabet mod velfinansierede producenter med dokumenteret markedsefterspørgsel og distributionskanaler.
Sofistikerede tilpassede elcykelproducenter anvender trinvis værktøjsskabelsesstrategier, der spreder investeringen over tid og markedsvalideringsmilepæle. I stedet for at forpligte sig til fuldskala værktøjsskabelse med det samme, kan producenter investere i prototype- eller pilotproduktionsværktøjer, der understøtter mindre indledende volumener, mens markedets efterspørgsel og produktionsprocesser valideres. Et elcykelproduktionsfirma kan derefter retfærdiggøre større produktionsforme, når salgsdata bekræfter markedets levedygtighed, hvilket betydeligt reducerer det finansielle risiko. Modulære rammedesigntilgange giver producenter mulighed for at dele fælles rørsektioner og komponenter på tværs af flere modeller, hvilket gør det muligt at producere tilpassede elcykler og amortisere værktøjsskabelsen over bredere produktporteføljer. Denne strategi viser sig især værdifuld for leverandører af elektroniske cykler, der opererer på konkurrencedygtige markeder, hvor hurtig udvikling af nye modeller tiltrækker mangfoldige kundesegmenter uden en proportionel stigning i værktøjsskabelsen.
Mange tilpassede elcykelproducenter samarbejder med etablerede kontraktproducenter i stedet for at udvikle egen værktøjsudstyr internt. Kontraktproducenter driver fælles faciliteter og vedligeholder omfattende værktøjsbiblioteker, hvilket gør det muligt at bringe tilpassede elcykler i produktion uden enorme forudgående investeringer. En elcykelproducent får adgang til erfarne produktionshold, kvalitetssystemer og etablerede leveringskæder, mens man undgår kapitalforpligtelsen og den operative kompleksitet, der er forbundet med selvstændig produktion. Denne fremgangsmåde fungerer særligt godt for nye mærker eller virksomheder, der sigter mod specialiserede markedssegmenter, hvor produktionsvolumenerne ikke kan retfærdiggøre dedikeret værktøjsinfrastruktur. Leverandører af elektroniske cykler anvender i stigende grad hybride modeller, der kombinerer egen tilpasset udvikling med kontraktproduktion af standardkomponenter, således at investeringen i værktøjer optimeres på tværs af deres produktprogrammer.
Værktøjsomkostninger for tilpassede el-cykler ligger typisk mellem 50.000 og 500.000 USD, afhængigt af rammemateriale, designkompleksitet og målsætning for produktionsvolumen. Værktøjsomkostninger for aluminiumrammer ligger generelt mellem 50.000 og 200.000 USD, mens konstruktion i kulstof-fiber driver omkostningerne op til 300.000–800.000 USD. Tilpassede el-cykelproducenter skal også tage udstyr, facilitetsoprettelse og kvalitetskontrolinfrastruktur i betragtning – omkostningerne her kan langt overgå værktøjsomkostningerne. Den konkrete investering afhænger stærkt af, om producenterne etablerer dedikerede faciliteter eller samarbejder med kontraktproducenter gennem fælles værktøjsaftaler.
Produktionsmængden bestemmer direkte, om investeringen i værktøjer genererer en acceptabel afkastning for et elektrisk cykel-producerende firma. Højere mængder fordeler de faste værktøjsomkostninger over flere enheder og reducerer dermed værktøjsomkostningen pr. enhed markant. Producenter af specialtilpassede elektriske cykler har typisk brug for minimumsmængder på 1.000 til 5.000 enheder årligt for at retfærdiggøre en investering i dedikerede værktøjer. Under disse grænser bliver kontraktproduktion eller fælles værktøjer mere økonomisk fornuftig end egen produktionsinfrastruktur. Leverandører af elektroniske cykler analyserer break-even-punkterne grundigt for at sikre, at de forventede salgsmængder dækker værktøjsomkostningerne, inden de forpligter sig til udvidelse af produktionen.
Designændringer efter, at værktøjsproduktionen er påbegyndt, medfører betydelige ekstraomkostninger, der ligger mellem 30 og 60 procent af den oprindelige investering i værktøjer for specialbyggere af elektriske cykler. Et e-cykelproduktionsfirma skal investere omfattende ressourcer i prototypevalidering og markedsprøvning, inden det godkender endelig værktøjsproduktion, for at undgå dyre genudformningsscenarier. Mindre ændringer kan kræve lokal justering af værktøjer til en omkostning på 5.000–20.000 USD, mens større ændringer af rammegeometrien kræver fuldstændig genudformning. Producenter af specialfremstillede e-cykler prioriterer omfattende designvalidering og testprotokoller fra starten, da ændringer efter produktionen viser sig langt dyrere end grundig udviklingsplanlægning. Denne realitet driver leverandører af elektroniske cykler til at foretage streng analyse, inden de forpligter sig til værktøjsproduktion.
2026/08/03
Ret op på tidszoner, sprogkløfter og uklare protokoller – øg hastigheden, reducér omkostningerne og udvid med tillid.
2026/08/03
Undgå ansvar og importforbud: Lær om IEC 62619, UN 38.3 og UL 2271 – samt hvordan du verificerer reel overholdelse (ikke falske certifikater).
2026/08/03
Lær præcis lufttryk, rebound- og kompressionstuning for optimal fjederudstyrspræstation. Få professionelle opsætningstips allerede nu.
2026/08/03
Opdag, hvordan spændingsfald reducerer præstationen – og beprøvede løsninger til at gendanne responsivitet, rækkevidde og batterilevetid. Læs nu.
2026/08/03
Opdag datadrevne protokoller, smart infrastruktur og operationelle løsninger. Optimer allerede nu.
2026/08/03
Hvordan last reducerer rækkevidden for 48V-gods-e-cykler med 15–50 % og mere — understøttet af reelle nedbrydningskurver, videnskab om motorbelastning og strategier til optimering af flåder.
Udvidet garanti, hurtig forsendelse af reservedele, fjern-diagnostik og lokal forhandlertræning


