 EN
Krok 1
Záruka na celé vozidlo po dobu 2 let
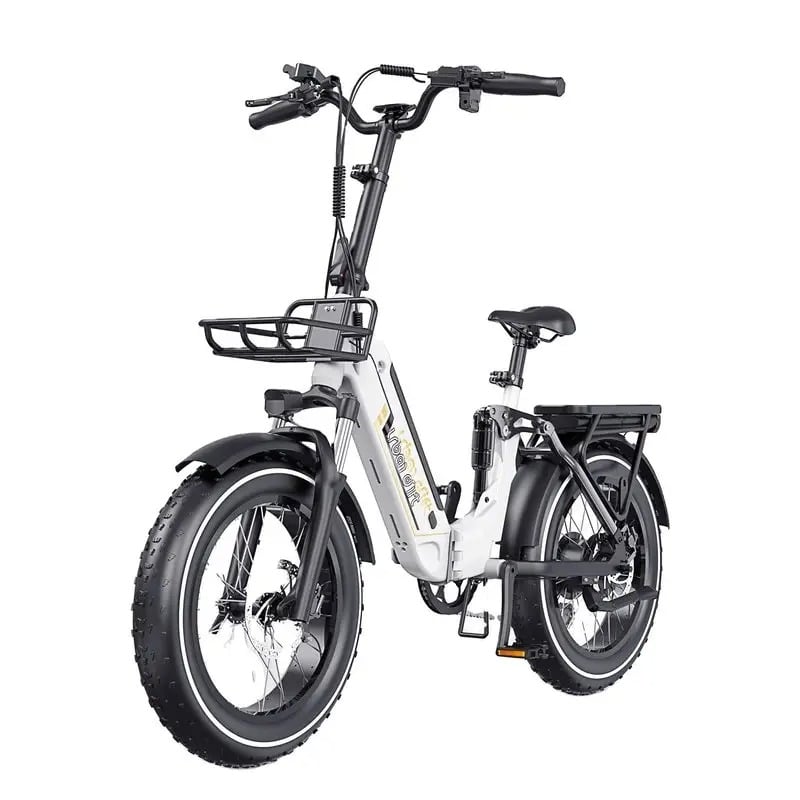
Konstrukční pevnost každého elektrokola základně závisí na kvalitě svařovacích technik použitých během výroby. výrobce elektrických kol musí ovládat několik svařovacích procesů, aby bylo zajištěno, že rámy vydrží mechanické namáhání způsobené elektrickým pohonem, hmotností jezdce a nárazy terénu. Ať už se vyrábí lehké modely pro každodenní jízdu nebo robustní verze s tlustými pneumatikami, svařovací metoda přímo ovlivňuje trvanlivost, bezpečnost a životnost výrobku na konkurenčním trhu elektrických dvoukoláků.
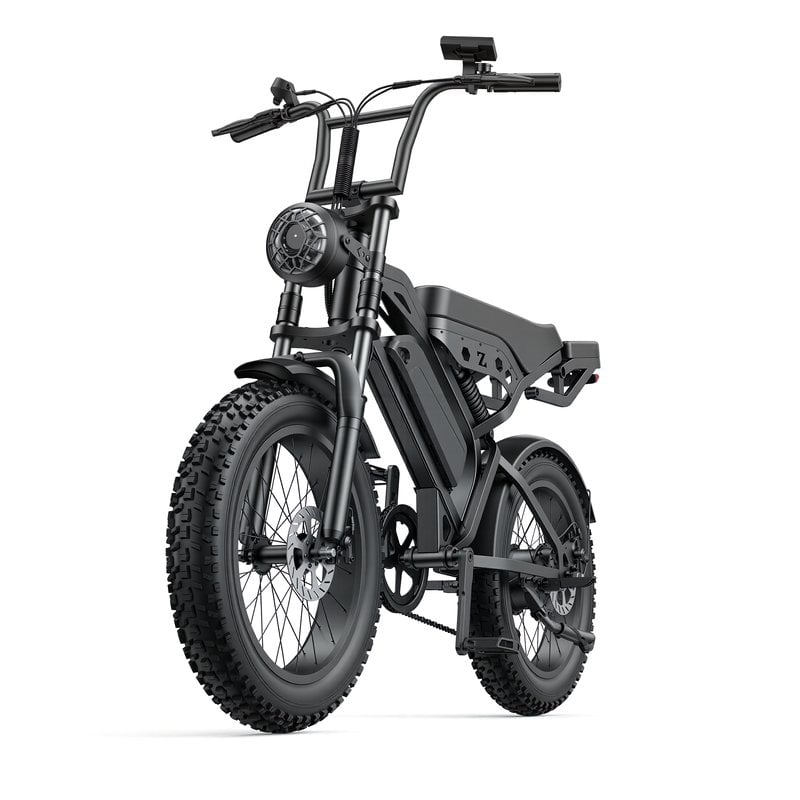
Pokročilé svařovací techniky odlišují přední výrobce elektrokol od konkurence. Čínští výrobci elektrokol a další regionální výrobci vyvinuli specializované přístupy k výrobě rámu, které kombinují tradiční metody spojování kovů s moderními postupy kontroly kvality.
Svařování metodou Tungsten Inert Gas (TIG) a Metal Inert Gas (MIG) tvoří základ profesionálních provozů továren na elektrokoloběžky. TIG svařování poskytuje vyšší míru ovladatelnosti a vytváří čistější svary s minimálním rozstřikem – což je klíčové při výrobě rámových konstrukcí z hliníku a oceli, kde jsou stejně důležité jak estetický dojem, tak strukturální spolehlivost. MIG svařování urychluje výrobní průtok a umožňuje výrobcům elektrokoloběžek zvyšovat výrobní kapacity bez kompromisu na pevnosti svárů. Většina moderních výrobců elektrokoloběžek používá obě metody podle typu materiálu rámu, průměru trubek a požadavků na výrobní objem. Volba mezi TIG a MIG odráží výrobní strategii, nákladovou strukturu a pozicování na cílovém trhu.
Robotické bodové svařování zajišťuje stálou kvalitu spojů u uchycovacích konzol pro baterie, míst integrace motoru a vyztužných desek na výrobních linkách elektrických kol vysokého objemu. Čínské firmy vyrábějící elektrická kola stále častěji automatizují bodové svařování, aby snížily náklady na práci a zároveň zlepšily opakovatelnost. Výrobce elektrických kol o výkonu 250 W těží ze zrychlení a cenové efektivity bodového svařování, zejména při spojování různorodých materiálů nebo vytváření nekonstrukčních upevňovacích bodů. Automatické systémy sledují tvorbu svarového jádra a sílu elektrod, čímž je zajištěno, že každý spoj splňuje specifikace materiálu bez lidské variability.
Hliníkové rámy dominují na segmentu lehkých elektrických kol, avšak hliník představuje zvláštní svařovací výzvy, které odlišují zkušené výrobce. Zóny ovlivněné teplem oslabují hliník snadněji než ocel, což vyžaduje přesnou kontrolu teploty a specializované přídavné materiály. Výrobci elektrických kol, kteří volí hliník, musí investovat do pokročilých TIG zařízení a školení operátorů, aby dosáhli spojů, jejichž pevnost se blíží pevnosti základního materiálu. Čínské společnosti vyrábějící elektrická kola, jež se zaměřují na trhy premium, často zdůrazňují odbornost v oblasti svařování hliníku jako konkurenční výhodu. Výrobce elektrických kol s výkonem 250 W, který pracuje s hliníkem, se učí, že tepelné zpracování po svaření a postupy uvolňování napětí přímo ovlivňují odolnost rámu proti únavě během provozní životnosti kola.
Ocelové trubkové rámy nabízejí výjimečný poměr pevnosti k hmotnosti při správném svařování, což je činí preferovanými u výrobců elektrokol zaměřených na odolnost a opravitelnost. Vysokopevnostní ocel vyžaduje řízené rychlosti ochlazování, aby se zabránilo křehkosti v tepelně ovlivněné oblasti. Výrobci elektrokol provádějící svařování oceli uplatňují předehřev a následné temperování podle třídy materiálu a tloušťky stěny. Mechanické vlastnosti svařených ocelových spojů přímo ovlivňují, jak dobře elektrokolo pohltí náraz z točivého momentu motoru a nerovného terénu. Přední výrobci elektrokol stanovují přesné typy elektrod, směsi chráničových plynů a rychlosti posuvu, aby zaručili konzistentní mechanické vlastnosti spojů šarže za šarží.
Odborní výrobci elektrických kol integrují důkladní kontrolu svarů do svých výrobních postupů. Ultrazvukové zkoušení, radiografie a kapilární zkoušení odhalují podpovrchové vady, které nejsou viditelné pouhým vizuálním prohlédnutím. Čínské společnosti vyrábějící elektrická kola, které provozují certifikovaná výrobní zařízení, provádějí ničivé tahové zkoušky na vzorcích svarů z každé výrobní směny, aby ověřily, že pevnost spojů splňuje nebo překračuje návrhové specifikace. Výrobce elektrických kol s výkonem 250 W si nemůže dovolit poruchy v provozu způsobené skrytými svarovými vadami, a proto jsou statistická regulace procesu a kontrola prvního výrobku povinnými postupy. Systémy sledování v reálném čase zaznamenávají parametry svařování, včetně napětí oblouku, rychlosti podávání drátu a rychlosti posuvu, čímž vzniká auditní stopa pro každý vyrobený svar.
Výrobci elektrokoloběžek dodržují podrobné svařovací postupy, které upřesňují přípravu materiálu, geometrii spoje, výběr elektrod, složení ochranného plynu, parametry tepelného vstupu a protokoly chlazení. Tyto postupy zajišťují, že různí operátoři i výrobní zařízení v různých geografických lokalitách vyrábějí identické svary. Výrobní provozy elektrokoloběžek, které se řídí normou ISO 9001 a jinými systémy řízení kvality, dokumentují specifikace svařovacích postupů (WPS) i kvalifikace svařovačů prostřednictvím systematického školení a zkoušek. Čínské společnosti vyrábějící elektrokoloběžky pro globální export si uvědomují, že standardizované svařovací protokoly slouží jak konzistenci kvality, tak důvěře zákazníků, a umožňují technickou podporu i uplatnění záručních nároků na základě ověřených výrobních standardů.
Většina výrobců elektrických koloběžek spoléhá na TIG svařování pro přesné zpracování hliníkových rámových konstrukcí a na MIG svařování pro vysokorozsahovou výrobu ocelových rámových konstrukcí. Robotizované bodové svařování se používá pro upevnění baterií, integraci motorů a nesouvisející spoje na výrobních linkách moderních elektrických koloběžek. Čínské firmy vyrábějící elektrické koloběžky a další výrobci často kombinují ruční TIG svařování pro individuální geometrie s automatizovanými procesy pro standardizované spoje, čímž dosahují rovnováhy mezi kontrolou kvality a efektivitou výroby.
Hliníkové rámy vyžadují specializované techniky TIG s přesnou kontrolou tepla, aby se zabránilo oslabení spojů, zatímco u oceli lze použít flexibilnější svařovací postupy s vynikajícími výsledky pevnosti. Výrobce elektrokol s výkonem 250 W musí vybrat svařovací procesy, které odpovídají materiálu rámu, objemu výroby a požadovaným výkonnostním parametrům. Provoz továrny na výrobu elektrokol optimalizuje investice do zařízení a školení operátorů podle svého hlavního materiálu, protože přepínání mezi svařováním hliníku a oceli vyžaduje odlišné postupy, dovednosti a metody ověřování kvality.
Vedoucí výrobci elektrických kol kombinují nedestruktivní zkoušky, jako je ultrazvuková kontrola a radiografie, s destruktivními tahovými zkouškami na výrobních vzorcích. Čínské společnosti vyrábějící elektrická kola a další profesionální výrobci vedou podrobné specifikace svařovacích postupů, provádějí certifikační programy pro operátory a zavádějí monitorování parametrů v reálném čase během výroby. Tyto postupy zajistí, že každé spojení splňuje požadovanou pevnost dle návrhu a odolá mechanickým namáháním specifickým pro provoz elektrických kol, a tím zaručí dlouhodobou trvanlivost rámu.
2026/08/03
Vyřešte rozdíly v časových pásmech, jazykové bariéry a nejasné protokoly – zvyšte rychlost, snižte náklady a škálujte se sebejistě.
2026/08/03
Vyhněte se odpovědnosti a dovozním zákazům: Seznamte se s IEC 62619, UN 38.3 a UL 2271 – a také s tím, jak ověřit skutečnou shodu (nikoli padělky).
2026/08/03
Naučte se přesné nastavení tlaku vzduchu, tlumení zpětného rázu a tlumení stlačení pro optimální výkon tlumičů. Získejte hned odborné tipy na nastavení.
2026/08/03
Zjistěte, jak pokles napětí snižuje výkon – a jaké jsou ověřené řešení k obnovení citlivosti, dojezdu a životnosti baterie. Přečtěte si hned.
2026/08/03
Objevte protokoly podložené daty, chytrou infrastrukturu a provozní řešení. Optimalizujte hned.
2026/08/03
Jak náklad snižuje dojezd nákladních e-biků s napájením 48 V o 15–50 % a více – podloženo skutečnými křivkami degradace, vědeckým popisem zátěže motoru a strategiemi optimalizace flotil.
Komplexní záruka, rychlé dodávky náhradních dílů, vzdálená diagnostika a školení místních prodejců


