 EN
Krok 1
Záruka na celé vozidlo po dobu 2 let
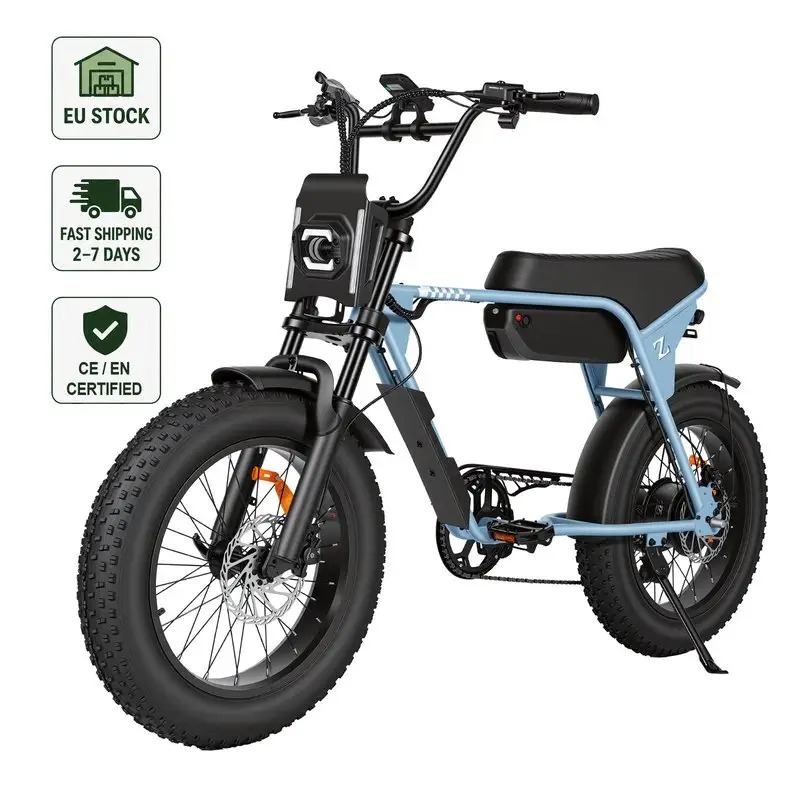
Tolerance zarovnání rámu patří mezi nejdůležitější výrobní aspekty pro výrobce elektrokol . Tyto přesné specifikace určují, jak dobře se jednotlivé části rámu navzájem shodují, a přímo ovlivňují jízdní vlastnosti, životnost a bezpečnost kola. Pro výrobce elektrokol znamená udržování konzistentních tolerancí v celé výrobě záruku toho, že každá jednotka splňuje požadované výkonové parametry i očekávání zákazníků. Nesprávné zarovnání rámu může vést k nerovnoměrnému opotřebení pneumatik, problémům se řízením a snížené účinnosti baterie, a proto je kontrola tolerancí klíčovým prvkem rozlišení na trhu velkoobchodu s elektrokykly.
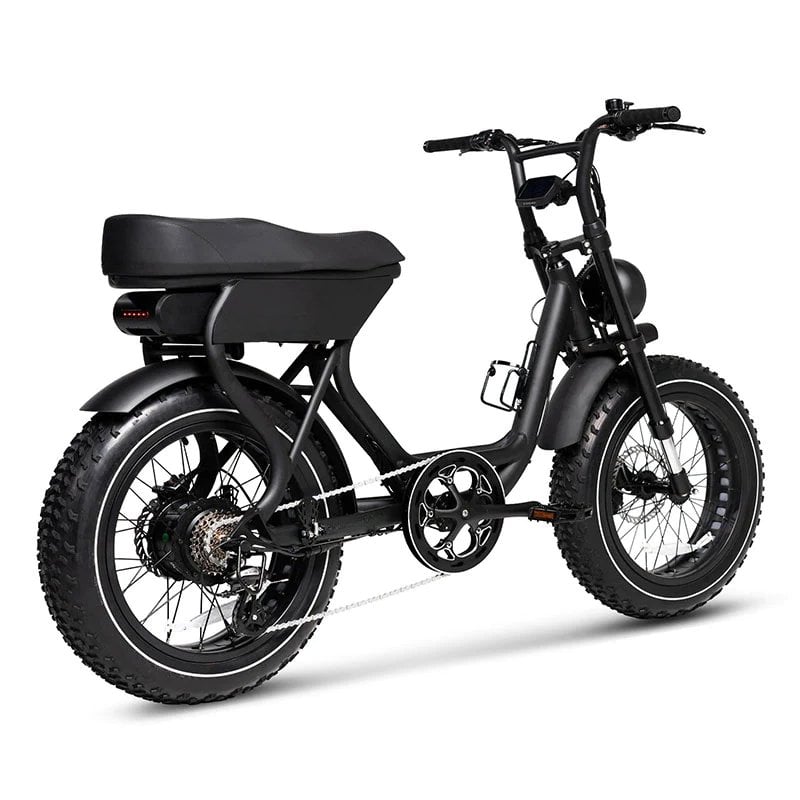
Porozumění tolerancím zarovnání rámu je zásadní pro každého, kdo se podílí na výrobě elektrokol, zajišťování kvality nebo rozhodování o nákupu. Výrobní závod elektrokol musí vyvážit přesné inženýrství s nákladově efektivními výrobními procesy, aby zůstal konkurenceschopný. Tento článek zkoumá, jak velkoobchodní provozy elektrokol zacházejí se specifikacemi zarovnání, jaké měřicí techniky používají přední výrobci elektrokol a jaké mají praktické důsledky pro kvalitu a životnost výrobků.
Tolerance při zarovnání rámu označuje povolenou odchylku od ideálních geometrických specifikací při sestavování rámu kola. U výrobce e-kol se to obvykle týká měření, jako je kolmost osy zadního náboje ke střední trubce sedla, symetrie zadního trojúhelníku a konzistence vyklenutí přední vidlice. Tyto tolerance musí být dostatečně úzké, aby zaručily hladký chod, ale zároveň realistické, aby je výrobní závod e-kol dokázal dodržet bez nadměrných nákladů. Průmyslové normy obecně stanovují tolerance při zarovnání rámu v rozmezí 2 až 5 milimetrů v závislosti na komponentu a velikosti rámu.
Nesouhlasné rámy způsobují řetězové problémy po celém elektrickém kole. Odchylka stopy kol o pouhých 3 milimetry může vést k tření pneumatiky o rám nebo brzdy. To ovlivňuje jízdní vlastnosti, zvyšuje valivý odpor a zbytečně zatěžuje motor a bateriový systém. Pro velkoobchodní distributory elektrických kol i koncové uživatele znamená špatné seřízení rámu snížený dojezd, vyšší údržbu a nespokojené zákazníky, kteří zažívají problémy s řízením nebo předčasné opotřebení komponent.
Výrobce elektrokoloběžek musí stanovit tolerance zarovnání rámu, které odrážejí jak technické požadavky, tak výrobní možnosti. Volba závisí na technologii svařování, vlastnostech materiálů a zdrojích pro kontrolu kvality dostupných ve výrobně elektrokoloběžek. Přesnější rozsahy tolerancí vyžadují lepší vybavení, kvalifikovanější pracovní sílu a přísnější protokoly inspekce. Pro velkoobchodní provozy elektrokoloběžek, které nakupují rámy nebo kompletní jednotky, pochopení těchto rozhodnutí ohledně tolerancí přímo ovlivňuje spolehlivost zásob a uspokojení zákazníků v celé jejich distribuční síti.
Moderní výrobci elektrokoloběžek používají specializované montážní přípravky a ukazovací hodinové měřidla k měření zarovnání rámu. Vertikální zarovnávací přípravek udržuje rám v konzistentní poloze, zatímco technici měří klíčové body, jako je vzdálenost mezi osami zadních nábojů, úhel sedlové trubky a délka řetězové strany. Digitální posuvná měřidla a laserové zarovnávací systémy poskytují údaje s přesností na 0,1 mm, což umožňuje továrně na elektrokoloběžky zjistit jemné odchylky, které by mohly ohrozit výkon. Tyto nástroje jsou nezbytné pro jakéhokoli výrobce elektrokoloběžek, který usiluje o zachování konzistence napříč výrobními šaržemi.
Třírozměrné souřadnicové měřicí stroje představují zlatý standard pro přesnou kontrolu rámu. Výrobce elektrokoleček, který má přístup k technologii CMM, dokáže mapovat celou geometrii rámu a porovnat ji s CAD specifikacemi s přesností lepší než jeden milimetr. Toto zařízení je však nákladné na pořízení, což ho činí praktičtějším pro velkoscale továrny na elektrokolečka než pro menší provozy. Mnoho velkoobchodních dodavatelů elektrokoleček spoléhá na výrobce rámu s možností použití CMM, aby zajistili, že díly odpovídají specifikacím ještě před expedicí.
Továrna na elektrokoloběžky, která uplatňuje statistickou regulaci výrobního procesu, sleduje údaje o zarovnání rámu během výrobních šarží, aby zjistila trendy ještě před tím, než jsou překročeny povolené tolerance. Pravidelným odebíráním vzorků hotových rámu a zanesením naměřených hodnot do regulačních diagramů dokáže výrobce elektrokoloběžek zjistit opotřebení nástrojů nebo posuny v procesu. Tento preventivní přístup je cenově výhodnější než reaktivní kontrola, která odhalí problémy až poté, co jsou vyrobeny vadné rámy. Pro velkoobchodní nákupce elektrokoloběžek je důkaz o implementaci SPC signálem dodavatele, který se zavazuje k trvalé kvalitě.
Průmysl kol nemá univerzálně závazné normy pro tolerance rámových rozměrů, což vede k rozdílům mezi výrobci elektrokol. Většina výrobců elektrokol však dodržuje pokyny podobné těm, které jsou stanoveny pro klasická kola, s úpravami pro vyšší zatížení a síly motoru typické pro konstrukci elektrokol. Zodpovědná továrna na elektrokola obvykle stanovuje maximální odchylky 3 až 5 mm u zarovnání zadních vidlic a 2 až 3 mm u rovnosti sedlové trubky. Velkoobchodní provozy elektrokol by měly od dodavatelů požadovat dokumentaci o tolerancích, aby ověřily, že kvalita rámu odpovídá jejich požadavkům.
Výrobci premium elektrických kol často uplatňují přesnější tolerance 1 až 2 milimetry u klíčových rozměrů. Tato přesnější specifikace zlepšuje přesnost ovládání a životnost, avšak zvyšuje výrobní náklady. Kompromis mezi přesností tolerance a výrobní technologickou proveditelností je strategické rozhodnutí, které musí každý výrobce elektrických kol posoudit na základě pozicování na cílovém trhu. Továrna na elektrická kola zaměřená na segment výkonnostních modelů obvykle dodržuje přísnější tolerance než továrna zaměřená na cenově citlivé zákazníky.
Výrobce elektrokoloběžek musí koordinovat tolerance zarovnání rámu s technickými specifikacemi komponentů, aby zajistil správné uložení. Uchycení motoru, body otáčení zavěšení a místa upevnění baterie se musí shodovat s geometrií rámu v rámci definovaných tolerančních hromadění. Inženýr výrobního závodu pro elektrokoloběžky vypočítává toleranční hromadění sečtením jednotlivých tolerancí komponentů, čímž předpovídá nejhorší možné rozměrové výsledky. Pokud je tolerance zarovnání rámu příliš volná, může montáž za výsledkem vést k nesprávně zarovnaným motorům nebo křivému upevnění baterie, i když jednotlivé komponenty splňují specifikace.
Většina výrobců elektrických kol specifikuje tolerance zarovnání rámu mezi 2 a 5 milimetry pro kritické rozměry, jako je kolmost zadních osiček nebo rovnost sedlové trubky. Výrobci vysoce kvalitních elektrických kol mohou zaměřit úzkější tolerance 1 až 2 milimetry, zatímco továrny zaměřené na nízké ceny mohou povolit odchylky až 5 milimetrů u netechnicky kritických prvků. Tato volba odráží rovnováhu mezi technickými požadavky a výrobními náklady.
Továrna na elektrická kola používá přesné montážní kleště, ručičkové ukazatele, digitální posuvná měřidla a laserové systémy pro zarovnání při běžném měření. Větší výrobci elektrických kol využívají souřadnicové měřicí stroje pro komplexní ověření geometrie rámu. Tyto nástroje umožňují kontrolorům detekovat odchylky až 0,1 milimetru a zajistit, že každý rám z továrny na elektrická kola splňuje specifikace pro zarovnání před montáží nebo odesláním velkoobchodním partnerům elektrických kol.
Špatné zarovnání rámu způsobuje nerovnoměrné opotřebení pneumatik, problémy se řízením, dotýkání brzd a zvýšený valivý odpor, který rychleji vybíjí baterii. Pro výrobce elektrokoloběžek zajistí přesné tolerance zarovnání konzistentní výkon motoru a delší životnost komponentů. Velkoobchodní distributoři elektrokoloběžek a koncoví zákazníci profitují z investic výrobců elektrokoloběžek do kontroly zarovnání, protože takové koloběžky mají předvídatelné chování, vyžadují méně údržby a poskytují dojezd a výkon, které zákazníci očekávají.
2026/08/03
Vyřešte rozdíly v časových pásmech, jazykové bariéry a nejasné protokoly – zvyšte rychlost, snižte náklady a škálujte se sebejistě.
2026/08/03
Vyhněte se odpovědnosti a dovozním zákazům: Seznamte se s IEC 62619, UN 38.3 a UL 2271 – a také s tím, jak ověřit skutečnou shodu (nikoli padělky).
2026/08/03
Naučte se přesné nastavení tlaku vzduchu, tlumení zpětného rázu a tlumení stlačení pro optimální výkon tlumičů. Získejte hned odborné tipy na nastavení.
2026/08/03
Zjistěte, jak pokles napětí snižuje výkon – a jaké jsou ověřené řešení k obnovení citlivosti, dojezdu a životnosti baterie. Přečtěte si hned.
2026/08/03
Objevte protokoly podložené daty, chytrou infrastrukturu a provozní řešení. Optimalizujte hned.
2026/08/03
Jak náklad snižuje dojezd nákladních e-biků s napájením 48 V o 15–50 % a více – podloženo skutečnými křivkami degradace, vědeckým popisem zátěže motoru a strategiemi optimalizace flotil.
Komplexní záruka, rychlé dodávky náhradních dílů, vzdálená diagnostika a školení místních prodejců


