 EN
Krok 1
Záruka na celé vozidlo po dobu 2 let
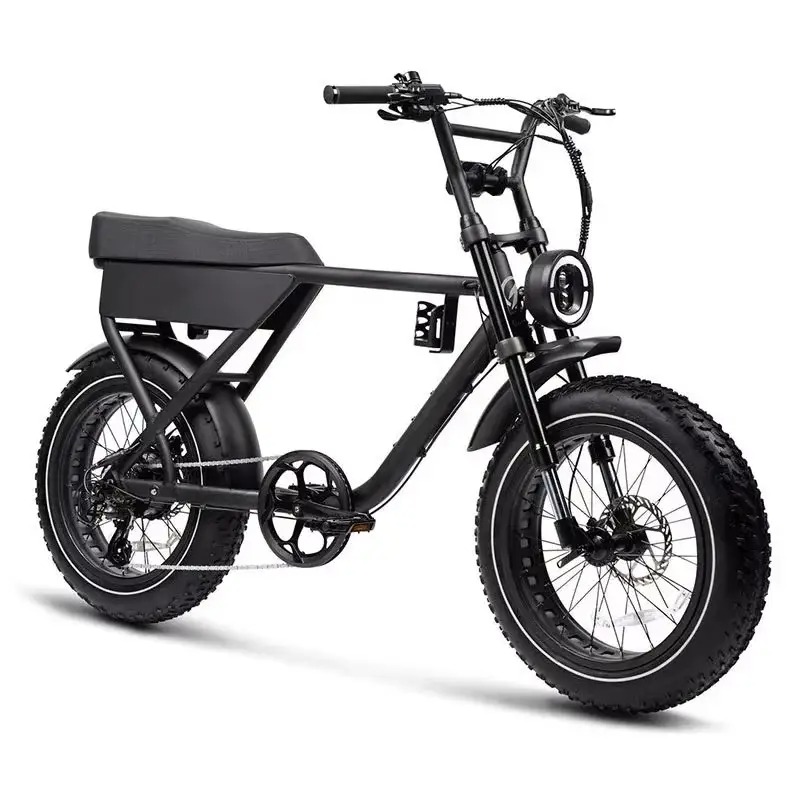
Správa logistiky uvnitř výrobního závodu s vysokým výstupem továrna na elektrické koloběžky vyžaduje koordinované systémy, které vyvažují rychlost, přesnost a kontrolu nákladů. S rostoucím objemem výroby se složitost přepravy surovin, komponent, polotovarů a hotových výrobků v rámci provozu může stát kritickým úzkým hrdlem nebo konkurenční výhodou. Logistická činnost má přímý dopad na dobu výrobního cyklu, kvalitu výrobků, efektivitu pracovní síly a nakonec i na ziskovost na konkurenčním trhu ebiků.
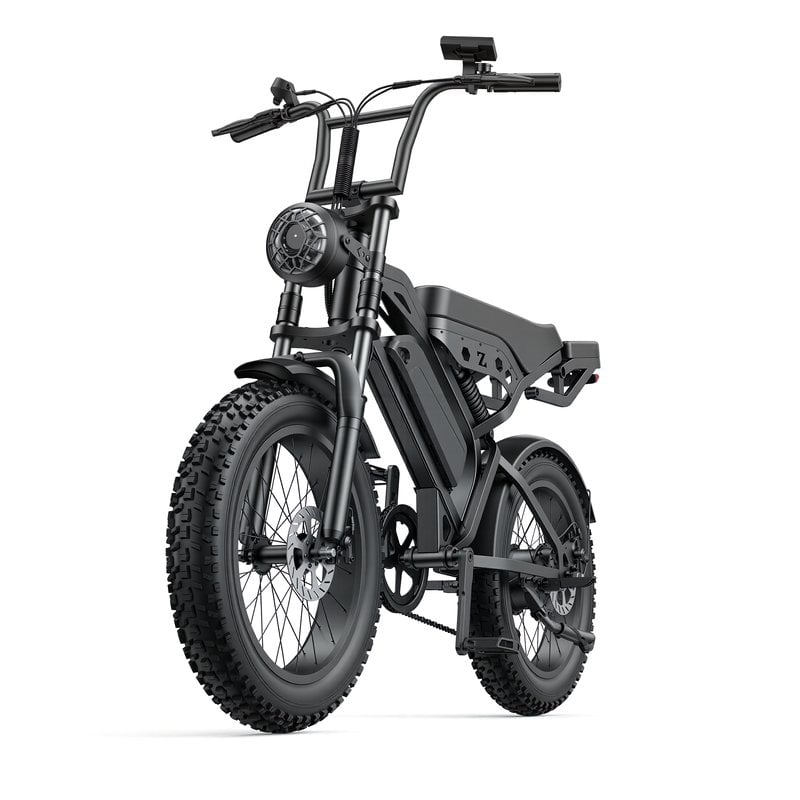
Továrna na elektrické koloběžky, která zpracovává vysoké objemy výroby, musí koordinovat tok materiálů od příjmových doků přes montážní stanice až po oblasti expedice, aby nedocházelo k uzávěrám nebo nadměrnému hromadění zásob. Tento článek se zabývá základními postupy manipulace s logistikou, principy návrhu pracovních postupů a provozními výzvami, které charakterizují moderní výrobu elektrických koloběžek. Porozumění těmto systémům je nezbytné pro zainteresované strany v ekosystému výrobců elektrických koloběžek, včetně manažerů výrobních zařízení, odborníků na řetězec dodavatelů a plánovačů výroby.
Když součásti a suroviny dorazí do továrny na elektrické koloběžky, proces příjmu stanovuje tón pro celou následnou logistiku. Materiály je nutné ověřit proti objednávkám, zkontrolovat na poškození nebo vady a třídit buď do skladových prostor nebo přímo na výrobní linky. U provozů s vysokým objemem se k sledování příchozích zásilek v reálném čase používají čárové kódy a softwarové systémy pro správu zásob, čímž se snižují chyby ručního zadávání dat a zvyšuje se rychlost příjmu.
Výrobce elektrických koloběžek, který přijímá kritické součásti jako jsou motory, baterie, rámy a kola, uplatňuje u vstupu tzv. kvalitní brány. Kontrola při příjmu odhaluje vady ještě předtím, než materiály vstoupí do výrobního procesu, a tak brání nákladnému přepracování nebo vrácení zboží zákazníkem. Týmy zodpovědné za příjem úzce spolupracují s oddělením nákupu, aby řídily dodací lhůty dodavatelů a koordinovaly dodací harmonogramy tak, aby materiály dorazily v souladu s výrobní poptávkou.
V továrně na elektrické koloběžky má organizace skladování přímý vliv na efektivitu výběru položek a výkon montážní linky. Komponenty jsou obvykle řazeny podle modelu výrobku, pořadí montáže nebo dodavatele, aby se minimalizovala vzdálenost, kterou je třeba ujít při vybírání položek pro výrobní linku. Mnoho vysokorozsahových zařízení používá systémy umístění v košíkách, kde každý typ komponentu má určenou zónu, čímž se snižuje zmatek a urychluje výběr materiálů.
Velkoobchodní prostředí elektrických koloběžek vyžaduje rychlou obratnost zásob, proto by měly být zásoby ukládány co nejblíže místu, kde budou použity při montáži. Svislé regály, mezzaninové úrovně a automatické systémy pro výběr položek pomáhají maximalizovat hustotu ukládání bez vytváření dlouhých vzdáleností pro výběr. Pravidelné inventury zajišťují, že skutečné množství zásob odpovídá záznamům v systému, čímž se zabrání vyčerpání zásob, které zastaví výrobu, nebo přebytkům zásob, které vážou pracovní kapitál.
Provoz továren na výrobu elektrokoloběžek ve velkém měřítku stále častěji přijímá principy práce „přesně včas“, aby minimalizovaly zásoby polohotových výrobků a přeplněnost výrobního prostoru. Namísto skladování součástí u každé pracovní stanice jsou materiály dodávány v řízených dávkách, jejichž časování je přizpůsobeno rychlosti spotřeby během montáže. Tento přístup snižuje potřebnou plochu, snižuje náklady spojené se skladováním zásob a zlepšuje peněžní tok – klíčové výhody v konkurenčním odvětví výrobců elektrokoloběžek.
Manipulátoři materiálů nebo automatická vozíčková zařízení přepravují součásti ze skladu na montážní stanice v předem stanovených intervalech, čímž zajišťují, že zaměstnanci mají vždy požadované díly k dispozici, aniž by docházelo k nadměrnému hromadění. Koordinace mezi týmy plánování výroby a logistiky je nezbytná, aby se zabránilo nedostatkům, které by způsobily prostoj zaměstnanců, nebo nadměrným zásobám, které by zablokovaly montážní linku. Mnoho továren na výrobu elektrokoloběžek používá vizuální řídicí tabule k zobrazení potřeb materiálů a harmonogramů jejich vyzvednutí, což zvyšuje průhlednost.
Zóny pro dočasné uskladnění v blízkosti montážních pracovišť obsahují malé množství komponent s vysokou obrátkou, aby byl zajištěn rychlý přístup bez nutnosti opouštět pracovní stanoviště. Továrna na velkoobchodní výrobu elektrických kol může udržovat zásoby přímo u linky pro baterie, motory a rámové komponenty – položky, které se používají často a vyžadují přesné umístění. Přeplněné zásoby plýtvají plochou na podlaze; nedostatečně naplněné zásoby způsobují zpoždění, proto je nutné velikost zásob průběžně monitorovat a upravovat.
Systémy sledování polotovarů sledují, jak dlouho se komponenty elektrických kol nacházejí v zónách dočasného uskladnění před spotřebou. Prodloužené doby pobyту signalizují zpoždění výroby nebo nesoulad mezi poptávkou a nabídkou, což vyžaduje úpravy v logistice. Efektivní uspořádání pracovišť zajistí, že dokončené dílčí sestavy okamžitě postoupí do další výrobní fáze místo toho, aby se hromadily jako nepořádek.
Jakmile jednotky elektrokol jsou dokončeny ve finální montáži, přesunou se do zón přípravy, kde probíhají kontroly kvality, balení a příprava na expedici. Výrobní závod elektrokol musí vyvážit rychlý průtok výrobků s pečlivou kontrolou, aby bylo zajištěno, že dokončené výrobky splňují specifikace ještě před doručením zákazníkovi. Ověření kvality v této fázi odhaluje chyby montáže a tak brání reklamacím a chrání pověst značky na trhu velkoobchodu s elektrickými koly.
Logistika balení vyžaduje prostor, zařízení pro manipulaci s materiálem a koordinaci mezi týmy zajištění kvality a expedice. Dokončená elektrokola jsou bezpečně umístěna na paletových regálech, zabalená pro ochranu a označená informacemi pro expedici. Zóny přípravy musí mít vhodnou velikost, aby kompenzovaly kolísání výroby, a zároveň zajistily plynulý tok výrobků směrem ke nakládacím dokům, čímž se předejde jejich přeplnění.
Nakládací dok představuje poslední logistický kontakt v továrně na elektrokoloběžky, kde dokončené výrobky přecházejí z kontroly zařízení do péče dopravce. Manažeři doku plánují vyzvedávání zásilek dopravci, připravují palety pro efektivní naložení a koordinují dokumentaci, včetně faktur, nakladacích listů a čísel sledování.
Účinné provozy na dokové ploše vyžadují úzkou komunikaci se sales, službou zákazníkům a dopravními partnery, aby bylo možné stanovit priority zásilek a řídit závazky týkající se dodávek. Výrobce elektrokoloběžek, který odesílá velké objemy, musí udržovat kapacitu doku tak, aby zvládl období maximální výroby bez vzniku uzlů. Některá zařízení zavedou oddělené oblasti pro různé způsoby dopravy nebo geografická určení, aby zjednodušily pořadí naložení.
Automatizace v továrně na elektrické koloběžky zvyšuje rychlost a přesnost manipulace s materiálem, zejména u opakujících se úkolů, jako je výběr komponent, přeprava palet a zásobování montážní linky přepravníky. Automatizovaná vedená vozidla přepravují materiál mezi skladem a montážními stanicemi bez zásahu řidiče, čímž snižují náklady na práci a zvyšují výkon. Automatizace však vyžaduje významné kapitálové investice a nejlépe funguje ve výrobních zařízeních s stabilním a vysokým objemem výroby; menší výrobci elektrických koloběžek nebo ti, kteří se zaměřují na individuální výrobu, častěji spoléhají na ruční manipulaci s materiálem za podmínky přísné disciplíny procesů.
Výrobce elektrokoloběžek předpovídá poptávku na základě prodejních dat, tržních trendů a objednávek zákazníků, čímž stanovuje výrobní plány, které určují požadavky na materiál. Zásoby záložního zboží na klíčových místech – v přijímacích skladovacích prostorách, u výrobní linky a v oblastech hotového zboží – tlumí krátkodobé kolísání poptávky, aniž by to narušilo výrobu. Pružné partnerství se dodavateli a reaktivní systémy doplňování materiálu umožňují velkoobchodnímu podniku s elektrickými koly upravovat objednávky komponentů v reakci na změny signálů poptávky, čímž vyvažují investice do zásob a spolehlivost služeb.
Klíčové logistické ukazatele zahrnují dobu mezi přijetím materiálu a jeho vstupem do výroby, přesnost výběru materiálu, obrat zásob v průběhu výroby, využití nakládacích doků a podíl dodání včas. Sledování počtu dnů, po které zůstávají materiály ve skladu před použitím (Days Inventory Outstanding), odhaluje efektivitu skladování a soulad mezi poptávkou a nabídkou. Výrobní závod elektrokoleček by měl sledovat přesnost zásob pomocí pravidelných fyzických inventur a auditů systému, aby zajistil shodu mezi plánovanými a skutečnými množstvími materiálů. Tyto ukazatele podporují neustálé zlepšování a pomáhají logistickým týmům identifikovat úzká hrdla, která negativně ovlivňují celkový výrobní výkon.
2026/08/03
Vyřešte rozdíly v časových pásmech, jazykové bariéry a nejasné protokoly – zvyšte rychlost, snižte náklady a škálujte se sebejistě.
2026/08/03
Vyhněte se odpovědnosti a dovozním zákazům: Seznamte se s IEC 62619, UN 38.3 a UL 2271 – a také s tím, jak ověřit skutečnou shodu (nikoli padělky).
2026/08/03
Naučte se přesné nastavení tlaku vzduchu, tlumení zpětného rázu a tlumení stlačení pro optimální výkon tlumičů. Získejte hned odborné tipy na nastavení.
2026/08/03
Zjistěte, jak pokles napětí snižuje výkon – a jaké jsou ověřené řešení k obnovení citlivosti, dojezdu a životnosti baterie. Přečtěte si hned.
2026/08/03
Objevte protokoly podložené daty, chytrou infrastrukturu a provozní řešení. Optimalizujte hned.
2026/08/03
Jak náklad snižuje dojezd nákladních e-biků s napájením 48 V o 15–50 % a více – podloženo skutečnými křivkami degradace, vědeckým popisem zátěže motoru a strategiemi optimalizace flotil.
Komplexní záruka, rychlé dodávky náhradních dílů, vzdálená diagnostika a školení místních prodejců


