 EN
Samm 1
Täispõhjaline sõidukite garantii 2 aastaks
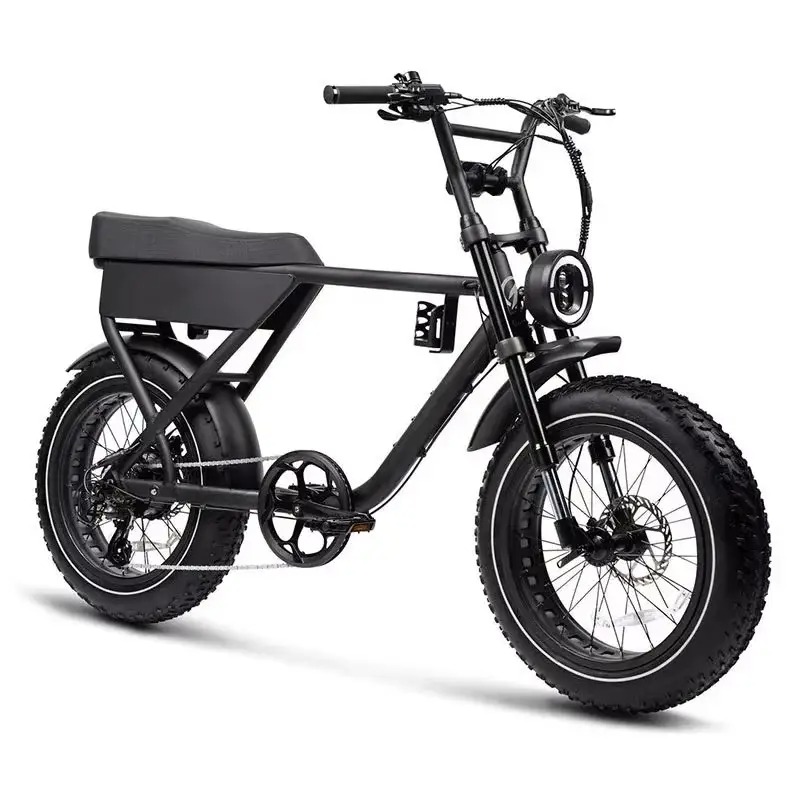
Suure mahuga tehases sisemise logistika haldamine elektriliste jalgrattade tehase nõuab koordineeritud süsteeme, mis tasakaalustavad kiirust, täpsust ja kulukontrolli. Samas kui tootmismahud kasvavad, muutub toorainete, komponentide, pooleli oleva tootmisega ja valmis toodetega liikumine ettevõttes oluliseks kitsaskohaks või konkurentsieeliseks. Logistikaoperatsioon mõjutab otseselt tsükliaega, toote kvaliteeti, tööjõu tõhusust ja lõpuks ka kasumlikkust konkurentsikindlas elektrijalgrattaturul.
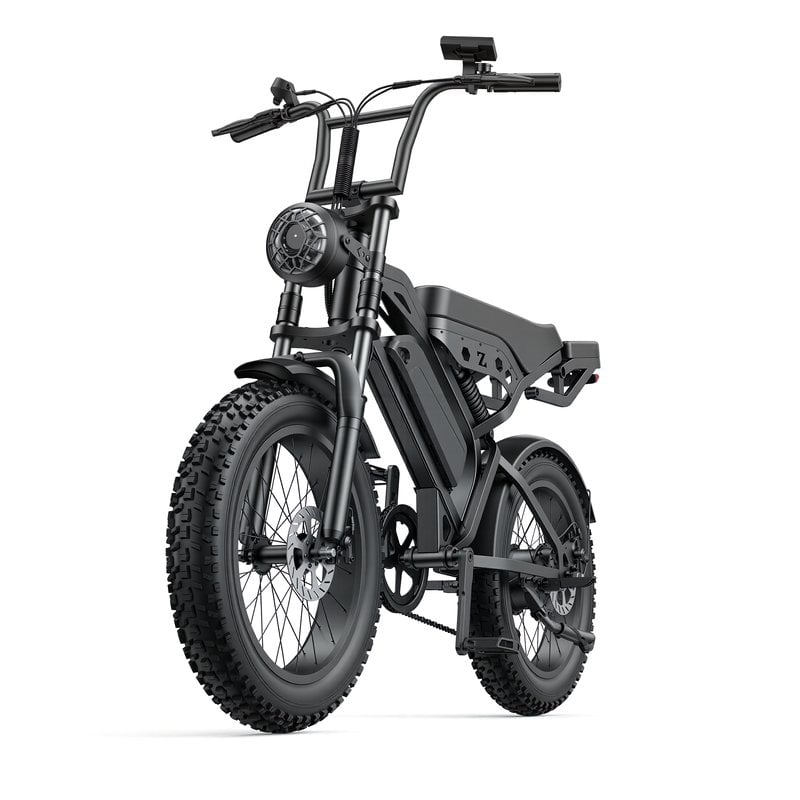
Kõrgmahtulise tootmisega elektrirattafabrik peab koordineerima materjalivoolu saabumispiirkonnast läbi montaazhikohtade kuni saatmispiirkondadeni, et vältida kitsaskohti ja liialdatud laovarude kogunemist. Selles artiklis uuritakse elektrooniliste rattade kaasaegse tootmise põhilisi logistikahalduse tavasid, töövoogude kujundamise põhimõtteid ja operatsioonilisi väljapääse. Nende süsteemide mõistmine on oluline kõigile elektrooniliste rattade tootjate ekosüsteemi osapooltele, sealhulgas tehase juhtidele, tarneahela spetsialistidele ja tootmisplaneerijatele.
Kui komponendid ja toorained jõuavad elektrovelofootide tootmisettevõttesse, määrab vastuvõtu protsess kogu järgneva logistika toni. Materjalid tuleb kontrollida ostutellimuste vastu, inspekteerida kahjustuste või puuduste suhtes ning sorteerida ladustusaladesse või otse tootmisjoontele. Suurte mahudega toimingute puhul kasutatakse ribakoodide skaneerimiseks ja inventuurihalduse tarkvara kasutamiseks sisenevate saatete reaalajas jälgimiseks, mis vähendab käsitsi andmesisestamise vigu ja kiirendab vastuvõtu läbilaskevõimet.
Elektrovelofootide tootja, kes saab kriitilisi komponente, näiteks mootoreid, akusid, raame ja ratasid, rakendab sisenemiskohas kvaliteedikontrolli. Sisenev inspektsioon tuvastab puudused enne materjalide sisenummist tootmisprotsessi, takistades kulukat ületootmist või klientide tagastusi. Vastuvõtu meeskonnad koostööd ostuosakonnaga, et hallata tarnijate tähtaegu ja koordineerida tarnegraafikuid nii, et materjalid jõuaksid tootmise nõudlusega kokku.
Ebike-töökohas mõjutab ladustuskorraldus otseselt materjalide valiku tõhusust ja monteerimisjoone tootmisvõimet. Komponendid on tavaliselt korraldatud tootemudeli, monteerimisjärjekorra või tarnija järgi, et vähendada kaugust, mida tuleb läbida materjalide tootmisjoonel kasutamiseks hankimisel. Paljud suure mahuga seadmed kasutavad kastikohtade süsteemi, kus igal komponendiliigil on määratud ala, mis vähendab segadust ja kiirendab materjalide valikut.
Elektrirattate hulgimüügi keskkonnas nõuab kiire pöörduvus, seega tuleks varusid hoida lähedal kohtadele, kus neid kasutatakse monteerimisel. Vertikaalsed riiulid, mezzaniinikorrused ja automaatsete valikusüsteemid aitavad maksimeerida ladustustihedust ilma pikka hankimiskaugust loomata. Regulaarsed varuauditid tagavad, et varude kogused vastavad süsteemis registreeritud andmetele, vältides nii tootmise peatumist põhjustavaid varupuudusi kui ka töökapitali siduvaid ülevarusid.
Suurtootmises elektriautomaatsete jalgrattade tootmise tehased kasutavad üha rohkem just-in-time põhimõtteid, et vähendada pooleli olevat tootmist ja tootmisruumi ülekoormatust. Komponendid ei hoitakse iga töökoha juures ladustatuna, vaid neid tarnitakse kontrollitud partiidena ajas, mis vastab kokkupaneku tarbimiskiirusele. See lähenemisviis vähendab ruumivajadust, alandab varude hoidmise kulusid ja parandab rahavoolu – olulised eelised konkurentsikindlas elektriautomaatsete jalgrattade tootjate sektoris.
Materjalide käsitlejad või automaatsed kerid liigutavad komponente ladustuskohtadest kokkupaneku postidele etteantud intervallides, tagades, et töötajatel on alati vajalikud osad kättesaadavad ilma liialdava kogunemiseta. Tootmisgraafiku ja logistikameeskondade koordineerimine on oluline, et vältida nii puudusi, mis teevad töötajad töötuks, kui ka liialdatud varusid, mis takistavad kokkupanekujoone tööd. Paljud elektriautomaatsete jalgrattade tehased kasutavad visuaalse juhtimise tahvleid materjalivajaduste ja sõiduplaanide näitamiseks läbipaistvuse tagamiseks.
Etappaladu kohtades koos montaažitöökohtadega hoiavad väikseid koguseid kiiresti müüdavaid komponente, et töötajatel oleks kiire juurdepääs ilma töökohalt lahkumata. Elektrirattafabrikas võib hoolda joone ääres olevaid puhvrid batteeriate, mootorite ja raamikomponentide jaoks – neid kasutatakse sageli ja nende täpne paigutus on oluline. Üle täidetud puhvrid raiskavad põrandaruumi; alla täidetud puhvrid tekitavad viivitusi, seega nõuab puhvrite suuruse määramine pidevat jälgimist ja kohandamist.
Töös olevate toodete jälgimissüsteemid jälgivad seda, kui kaua elektrirattakomponendid jäävad puhverzoonadesse enne nende kasutamist. Pikk paigaldusaeg näitab tootmisviivitusi või nõudluse mittevastavust, mis põhjustab logistikakohandusi. Tõhus töökoha paigutus tagab, et valminud alamkogumid liiguvad kohe järgmisse tootmisetapisse ning ei koguneks seguna.
Kui elektriautomaatsete jalgrattade ühikud on lõpetanud lõppmontaashi, liiguvad nad ettevalmistuspiirkondadesse, kus toimub kvaliteedikontroll, pakkimine ja saatmise ettevalmistus. Elektriautomaatsete jalgrattade tehase peab tasakaalustama kiiret läbipääsu ja hoolikat inspekteerimist, et tagada, et valmistooteid kontrollitakse spetsifikatsioonidele vastavuse järgi enne kliendile tarnimist. Selle etapi kvaliteedikontroll tuvastab montaaživigu ning takistab tagasitarnimisi ning kaitseb brändi mainet elektriautomaatsete jalgrattade hulgimüügi turul.
Pakkimise logistika nõuab ruumi, materjalide käsitlemise seadmeid ning koordineerimist kvaliteedikindlustuse ja saatmisega tegelevate tiimide vahel. Valmis elektriautomaatsed jalgrattad paigutatakse paagilraamidesse, kaitstakse kilega ja märgistatakse saatmisega seotud teabega. Ettevalmistuspiirkondade suurus peab olema piisav, et kompenseerida tootmisvariatsioone, samas aga tuleb tooteid pidevalt liigutada dokkide suunas, et vältida tihenemist.
Laadimisplats esindab lõpplogistilist puutepunkti elektrorattafabrikas, kus valmis tooted edastatakse ettevõtte kontrollist vedaja hooldusse. Laadimisplatsi juhid koordineerivad vedajate sõiduajad, paigutavad paletid tõhusaks laadimiseks ja koordineerivad dokumente, sealhulgas arveid, kaubavedudelepinguid ja jälgimisnumbreid. Laadimisplatsil viibimise aegu vähendades vähenevad varuhoidmiskulud ja tagatakse klientidele õigeaegne tarnimine.
Tõhusad laadimisplatsi tegevused nõuavad tihedat suhtlust müügi-, klienditeenindus- ja transpordipartneritega, et saaks prioriteediga kohandada saatmisi ja hallata tarnimiskohustusi. Elektrorattaid suurtes kogustes tarnivatel tootjatel tuleb säilitada laadimisplatsi võimsus, et suudelda tipptootmisperioode ilma kitsaskohtadeta. Mõned ettevõtted rakendavad eraldi alasid erinevatele saatmisviisidele või geograafilistele sihtkohtadele, et lihtsustada laadimisjärjestust.
Automaatika kasutamine elektrirattafabrikus parandab materjalide käsitlemise kiirust ja täpsust, eriti korduvate ülesannete puhul, nagu komponentide valimine, paletite liigutamine ja konveieripõhise monteerimisjoone toitmine. Automaatsed juhitavad sõidukid liigutavad materjale ladustus- ja monteerimisjaamade vahel ilma juhi sekkumiseta, vähendades tööjõukulusid ja suurendades läbilaskevõimet. Siiski nõuab automaatika olulist kapitalikulu ja toimib parimalt ettevõtetes, kus tootmismaht on stabiilne ja kõrge; väiksemad või kohandatud toodanguga elektrirattatootjad võivad rohkem tugineda käsitsi materjalide käsitlemisele tugeva protsessikorraldusega.
Elektrorattaid tootev ettevõte prognoosib nõudlust müügianalüüsi, turuarengu ja klienditellimuste põhjal, et koostada tootmisgraafikuid, mis määravad materjalitöötluse vajadused. Puhverlaovarud olulistes kohtades – saabumislaos, tootmisjoone ääres ja valmisoodete aladel – neelavad lühiaegseid nõudluskõikumisi ilma tootmishäireta. Paindlikud tarnijasuhed ja reageerivad materjalide täiendamise süsteemid võimaldavad elektrorataste hulgimüügi ettevõttel kohandada komponentide tellimusi muutuvate nõudlusmärkide järgi, tasakaalustades laovarude investeeringuid ja teeninduskindluse vahel.
Põhilised logistikametrikud hõlmavad saabumisest tootmiseni kuluvat aegu, materjalide valimise täpsust, pooleli oleva toote inventuuri pöörduvust, dokki kasutamise määra ja õigesaegselt välja saadetud tellimuste protsenti. Inventaari päevade arvu jälgimine näitab, kui kaua materjalid ladustatakse enne nende kasutamist, mis paljastab ladustamise tõhususe ja nõudluse ning pakkumise kooskõla. E-bike’i tehasele tuleks jälgida inventuuri täpsust tsükliliste ülevaldasel ja süsteemi audititel, tagades, et planeeritud materjalikogused vastavad tegelikule laopärisle. Need metrikud annavad teavet pideva parandustegevuse kohta ja aitavad logistikameeskondadel tuvastada üldise tootmisjõudluse mõjutavaid kitsaskohti.
2026/08/03
Kõrvalda ajavööndite, keele ja ebaselgete protokollide probleemid – suurenda kiirust, vähenda kulusid ja kasva kindlalt.
2026/08/03
Välti õiguslikku vastutust ja importkeelustusi: tutvu standarditega IEC 62619, UN 38.3 ja UL 2271 – ning õpi, kuidas kontrollida tegelikku vastavust (mitte valesid sertifikaate).
2026/08/03
Õpi täpselt seadistama õhurõhku, tagasipõrkumist ja kokkusurumist optimaalse suspensioonitöö saavutamiseks. Saada kohe professionaalsed seadistusnõuanded.
2026/08/03
Avasta, kuidas pinge langus vähendab jõudlust – ning tõestatud lahendused, mis taastavad reageerivuse, sõiduulatuse ja aku eluiga. Loe kohe.
2026/08/03
Avasta andmetele tuginevad protokollid, nutikas infrastruktuur ja toimimisega seotud parandused. Optimeeri kohe.
2026/08/03
Kuidas koormus vähendab 48 V kaubaratturite sõiduulatust 15–50% või rohkem — toetatud reaalsete degradatsioonikõveratega, mootori koormuste teadusliku analüüsiga ja flotioptimeerimisstrateegiatega.
Täielik garantii, kiire osade tarnimine, kaugdiagnostika ja kohalike müüjate koolitus


