 EN
1 veiksmas
Viso transporto priemonės garantija – 2 metai
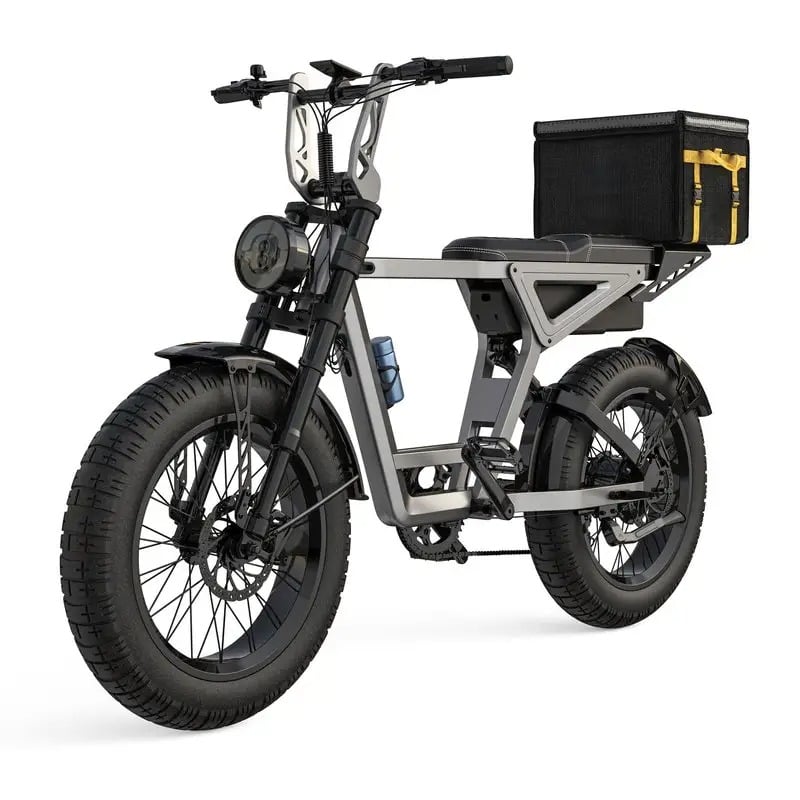
- Ne. elektrinio dviračio gamintojo įmonė turite įvaldyti surinkimo linijos srautą, kad liktumėte konkurencingoje sparčiai augančioje elektrinio dviračio rinkoje. Komponentų judėjimas per gamybos stočių grandinę, kokybės užtikrinimas kiekvienoje kontrolės vietoje ir atsargų valdymas tiesiogiai veikia pelningumą, pristatymo greitį ir klientų patenkinamumą. Šiuolaikinė elektrinio dviračio gamyba reikalauja tikslaus inžinerinio sprendimo, sujungto su „lean“ gamybos principais, kad būtų pasiektas didelis pralaidumas ir nuolatinė produkto kokybė. Suprasdami surinkimo linijos organizavimo mechaniką, suprantame, kodėl kai kurie gamintojai sėkmingai plečia veiklą, o kiti kovoja su susiaurėjimais ir švaistymu.
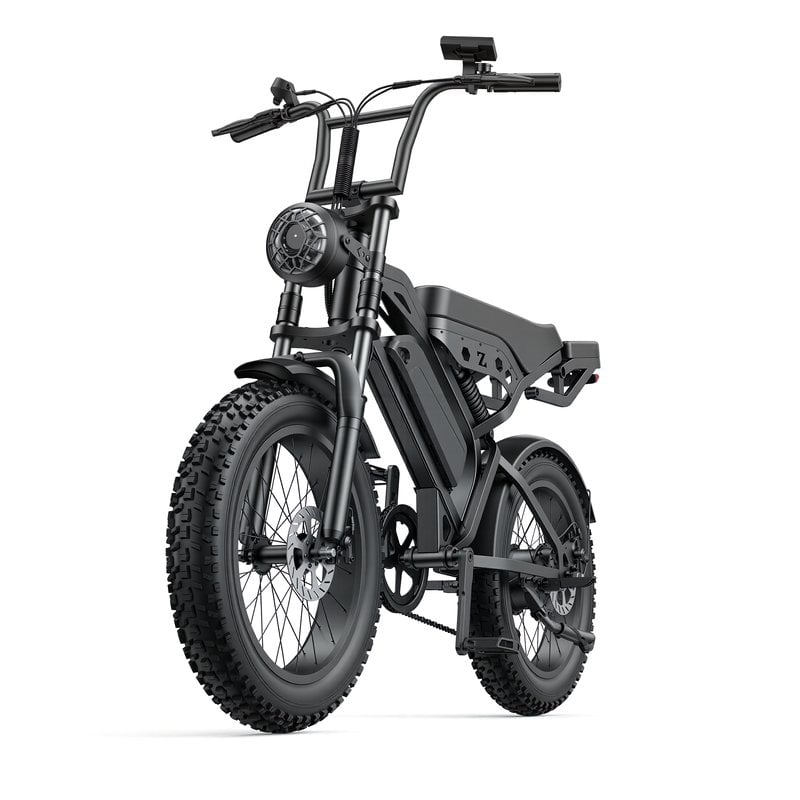
Gamybos linijos srautas elektrinio dviračio gamykloje atspindi tiksliai suplanuotą operacijų seką, kur kiekvienas darbo vietos elementas prideda vertės galutiniam produktui. Nuo rėmo suvirinimo ir akumuliatoriaus integravimo iki variklio surinkimo ir elektros sistemų bandymų kiekvienas žingsnis turi būti tiksliai laikuojamas, aprūpintas ištekliais ir stebimas, kad būtų pašalinti delsos. Elektrinio dviračio gamintojas, kuris šiuos procesus organizuoja veiksmingai, gali sumažinti ciklo trukmę, sumažinti defektų rodiklį ir greičiau reaguoti į rinkos poreikius. Elektrinių dviračių sudėtingumas – derinant mechanines dalis, elektros sistemas ir programinės įrangos integraciją – reikalauja surinkimo strategijų, kurios esminiu būdu skiriasi nuo tradicinių dviračių gamybos.
Elektrinio dviračio surinkimo pagrindas prasideda rėmo gamyba, kurioje žaliavos supjaustomos, suvirinamos ir apdorojamos prieš patenkdamos į pagrindinę surinkimo liniją. Elektrinio dviračio gamintojas turi užtikrinti, kad rėmai į liniją būtų pristatomi be defektų ir paruošti komponentų integracijai. Šiame etape dažniausiai naudojama CNC apdirbimas montavimo taškams, suvirinimas konstrukciniam stiprumui užtikrinti ir paviršiaus apdorojimas korozijos atsparumui padidinti. Rėmų kokybė ir vienodumas tiesiogiai veikia žemesniųjų srovės surinkimo stočių greitį ir patikimumą, todėl rėmų paruošimas yra kritinis susiaurėjimo kontrolės taškas.
Variklio ir akumuliatoriaus integravimas yra techniškai sudėtingiausias elektrinių dviračių gamyklos veiklos etapas. Varikliai turi būti tiksliai sujungti su pavara, o akumuliatorių blokai turi būti patikimai pritvirtinti, prijungti prie laidų ir išbandyti dar prieš įmontuojant juos į rėmą. Elektrinių dviračių gamintojas, koordinuojantis šį etapą, turi laikytis griežtos sekos, nes variklių ir akumuliatorių sistemos yra vienos brangiausių komponentų. Išbandymai atliekami tiek prieš montavimą, tiek po galutinės surinkimo, kad būtų aptikti bet kokie elektros ar mechaniniai gedimai. Šis dvigubas išbandymo metodas, nors ir laiko reikalaujantis, neleidžia brangiai kainuoti produkto grąžinimams ir garantiniams reikalavimams, kurie žalingai paveiktų įmonės reputaciją konkuruojančioje elektrinių dviračių didmeninės prekybos rinkoje.
Efektyvus gamybos linijos srautas reikalauja, kad kiekvieno darbo vietos ciklo trukmė būtų panaši, kad būtų išvengta atsargų kaupimosi lėtesnėse vietose arba resursų stygiaus greitesnėse vietose. Elektrinio dviračio gamintojas turi analizuoti darbo jėgos poreikius, įrangos galimybes ir užduočių sudėtingumą, kad išlygintų apkrovą visoje linijoje. Kai kurios operacijos, pvz., rėmo paruošimas, gali būti automatizuotos naudojant robotizuotus suvirinimo sistemas, o kitos, pvz., galutinė surinkimas ir bandymai, gali likti rankiniai, kad būtų galima prisitaikyti prie skirtingų konstrukcijų. Tikslas – sukurti ritmą, kuriuo gaminiai judėtų per liniją sklandžiai, be per didelės eilės ar neveikiančių darbuotojų. Šis principas, paimtas iš automobilių pramonės, tampa vis svarbesnis didėjant gamybos apimtims.
Elektrinio dviračio gamykla, kuri taiko „lean“ gamybos principus, gali nustatyti ir pašalinti veiklas, kurios neprideda vertės, o tai padidina pristatymo laiką ir sąnaudas. Dažniausiai pasitaikančios š Waste (š waste) priežastys yra per didelis judėjimas tarp darbo vietų, defektų dėl kokybės trūkumų sukeltas pakartotinis darbas, laukimo laikas komponentams ir perdaug sudėtingas apdorojimas funkcijų, kurios klientams neturi vertės. Reguliarios „gemba“ apžvalgos – kai vadovai tiesiogiai stebi gamybos liniją – atskleidžia tobulinimo galimybes, kurias taip pat gali pasiūlyti darbuotojai. Elektrinio dviračio didmeninės prekybos tiekėjas, kuris sistemingai tobulina procesus, laikui bėgant įgyja kaupiamąją pranašumą sąnaudų struktūroje, pristatymo patikimume ir produkto inovacijų greičiui prieš konkurentus, kurie gamybą laiko nekintamu procesu.
Kokybė negali būti patikrinta į produkto sudėtį; ji turi būti įdiegta kiekviename surinkimo etape. Elektrinio dviračio gamintojas strategiškai įrengia kokybės kontrolės taškus ten, kur labiausiai tikėtina defektų atsiradimas arba kur ankstyvas problemų aptikimas neleidžia brangios pakartotinės apdorojimo darbų. Po variklio montavimo elektrinės nuolatinės srovės bandymai patvirtina, kad jungtys yra patikimos ir veikia tinkamai. Po stabdžių surinkimo hidraulinio slėgio bandymai užtikrina, kad stabdymo našumas atitinka saugos standartus. Po akumuliatoriaus montavimo įtampos ir įkrovos ciklo bandymai patvirtina, kad energijos tiekimo sistema veikia pagal nustatytus reikalavimus. Šie procesiniai patikrinimai šiek tiek padidina tiesioginių darbo kaštų dydį, tačiau žymiai sumažina riziką išsiųsti defektinius vienetus, kurie sukeltų grąžinimus ir pakenktų rinkos reputacijai.
Prieš išvažiuodamos iš elektrinių dviračių gamyklos, elektrinės dviratinės praeina išsamų funkcionalųjį bandymą, kuris imituoją realias sąlygas. Šis bandymas apima variklio galios perdavimą apkrovoje, stabdžių veikimą, elektros sistemos stabilumą ir programinės įrangos kalibravimo patvirtinimą. Daugelis gamintojų naudoja bandymų taką arba riedmenų dinamometrą, kur baigti elektriniai dviratiniai veikia kontroliuojamomis sąlygomis, kad būtų aptikti bet kokie paslėpti defektai. Elektrinių dviračių gamintojas, kuris investuoja į išsamią galutinę patikrą, stiprina klientų pasitikėjimą ir sumažina garantinių išlaidų dydį. Ši disciplina ypač svarbi elektrinių dviračių didmeninės prekybos klientams, kurie perparduoda vienetus galutiniams vartotojams ir negali leisti kokybės netikėtumų, kurie neigiamai atsiliepia jų prekės ženklo reputacijai.
Susiaurėjimo taškų sumažinimas prasideda nuo to, kurie darbo vietos turi ilgiausius ciklo laikus, nustatant laiko tyrimais ir duomenų rinkimu. Elektrinio dviračio gamintojas gali skirti papildomą darbo jėgą šiai vietai, investuoti į automatizavimą arba perprojektuoti procesą, kad būtų pašalinti nereikalingi žingsniai. Komponentų kaupimas prieš susiaurėjimo tašką neleidžia darbuotojams, dirbantiems prieš tai esančiose vietose, likti be darbo, o lanksti grafiko sudarymo sistema užtikrina išteklių prieinamumą. Reguliarios linijos perkėlimo operacijos, kai procesai tobulėja, neleidžia susidaryti naujiems susiaurėjimo taškams.
Automatizacija yra labiausiai naudinga didelės apimties, pakartotiniams uždaviniams su minimaliu kintamumu, pvz., rėmo suvirinimui, dažymui ir akumuliatorių komplektų surinkimui. Elektrinio dviračio gamintojas investuoja į automatizaciją ten, kur vienetų skaičius pateisina kapitalines sąnaudas ir inžinerinį darbą. Tačiau galutinis surinkimas, kokybės tikrinimas ir pritaikymas individualioms užsakymų reikmėms dažniausiai lieka rankinis dėl konstrukcinės lankstumo ir vidutinėmis apimtimis nepalankios ekonominės naudos. Automatizacijos ir rankinio darbo derinys priklauso nuo elektrinio dviračio didmeninės prekybos apimčių, kurias siekia gamintojas, ir siūlomų produktų konfigūracijų įvairovės.
Tiekimo grandinės atsparumas reikalauja, kad elektrinio dviračio gamintojas strategiškai kaupytų atsargas kritiniams, ilgai pristatomiems komponentams, pvz., varikliams ir akumuliatorių elementams. Tiektuvų įvairinimas skirtingose geografinėse vietose sumažina priklausomybę nuo vieno tiekėjo. Daugelis gamintojų įdiegia paklausa grindžiamą planavimą, naudodami prognozuojamus duomenis, kad pritaikytų gamybos našumą be perteklinių atsargų kūrimo. Trikdžių metu svarbiausiems klientams skiriant pirmenybę užsakymų vykdyme ir aiškiai informuojant apie pristatymo terminus išlieka pasitikėjimas net tada, kai kyla trūkumas.
2026/08/03
Išspręskite laiko juostų skirtumus, kalbų barjeras ir neaiškius protokolus – padidinkite greitį, sumažinkite sąnaudas ir auginkite tikėdamiesi.
2026/08/03
Išvengkite atsakomybės ir importo draudimų: išmokite apie IEC 62619, UN 38.3 ir UL 2271 standartus – taip pat kaip patikrinti tikrą atitiktį (ne klastotus dokumentus).
2026/08/03
Išmokite tiksliai nustatyti oro slėgį, atšokimo ir suspaudimo parametrus optimaliam pakabos veikimui. Gauti profesionalaus lygio nustatymo patarimus jau dabar.
2026/08/03
Sužinokite, kaip įtampos kritimas mažina našumą – ir patikrintus sprendimus, kurie atkuria reaktyvumą, nuvažiuojamą atstumą ir baterijos tarnavimo trukmę. Perskaitykite dabar.
2026/08/03
Sužinokite duomenimis pagrįstus protokolus, protingą infrastruktūrą ir operacinius sprendimus. Optimizuokite jau dabar.
2026/08/03
Kaip krovinys sumažina 48 V krovininės elektrinės dviračių transporto priemonės nuvažiuojamą atstumą 15–50 % ar daugiau – remiantis realaus pasaulio naudojimo duomenimis, variklio apkrovos mokslo principais ir parko optimizavimo strategijomis.
Išsami garantija, greitas dalių pristatymas, nuotolinė diagnostika ir vietos prekybos vietų personalo mokymas


