 EN
Samm 1
Täispõhjaline sõidukite garantii 2 aastaks
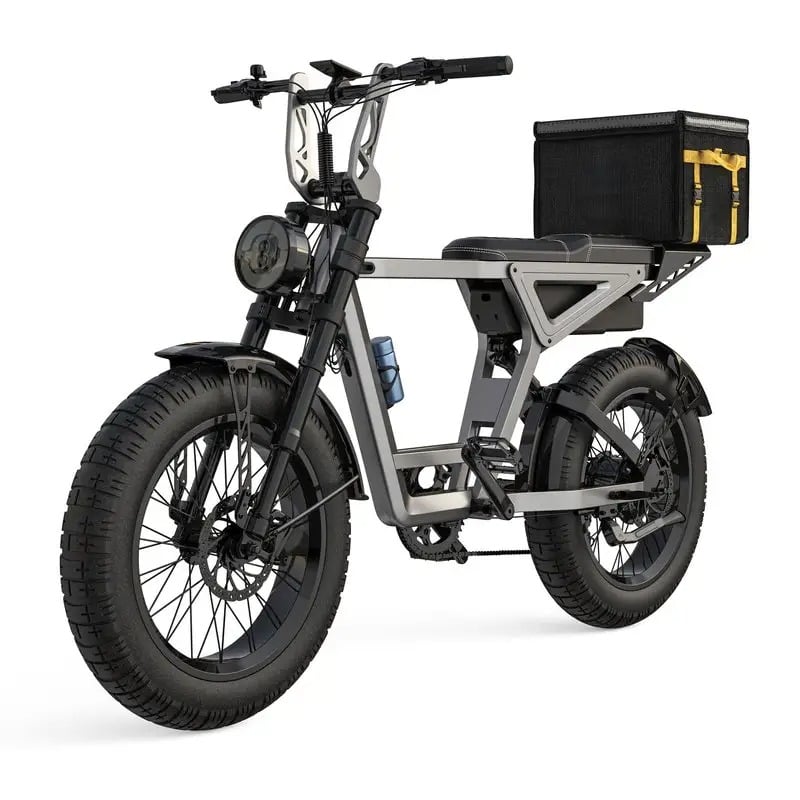
EVA rannakott elektrorattapõhiste sõidukite tootja tuleb omandada monteerimisliini vool, et jääda konkurentsivõimeliseks kiiresti kasvavas elektribike´te turul. Komponentide liikumine tootmisjaamades, kvaliteedi säilitamine igas kontrollipunktis ja varude haldamine mõjutavad otseselt kasumlikkust, tarnekiirust ja klientide rahulolu. Kaasaegne elektribike´te tootmine nõuab täpsusinseneritööd koos lean-tootmisprintsiipidega, et saavutada nii kõrge läbitõve kui ka püsiv toote kvaliteet. Monteerimisliini korralduse mehhanismi mõistmine selgitab, miks mõned tootjad suudavad edukalt kasvada, samas kui teised võitlevad kitsaskohtadega ja jäätmetega.
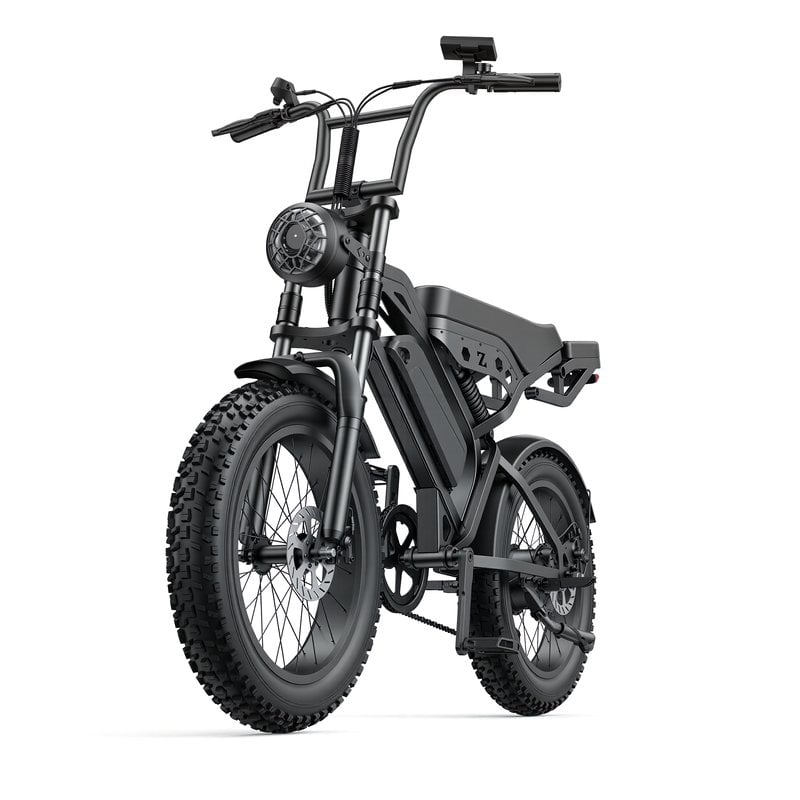
Ebike’i tootmisjoone vool esindab täpselt koordineeritud tegevuste jada, kus iga töökohas lisatakse lõpptootele väärtust. Raami keevitamisest ja akuploki integreerimisest kuni mootori paigaldamiseni ja elektrooniliste süsteemide testimiseni peab iga samm olema täpselt ajastatud, ressursitud ja jälgitud viivituste vältimiseks. Ebike’i tootja, kes neid protsesse tõhusalt korraldab, saab vähendada tsükliaegu, alandada vigade esinemissagedust ja kiiremini reageerida turu nõudlusele. Elektrirataste keerukus – mehaaniliste komponentide, elektroonikasüsteemide ja tarkvaraintegratsiooni kombineerimine – nõuab monteerimisstrateegiaid, mis erinevad põhimõtteliselt traditsioonilisest jalgrattatootmisest.
Ebike’i kokkupaneku aluseks on raami tootmine, kus toorained lõigatakse, keevitatakse ja töödeldakse enne peamisele monteerimisjoonale saabumist. Ebike’i tootja peab tagama, et raamid jõuavad joonale ilma puudusteta ja valmis komponentide integreerimiseks. See etapp hõlmab tavaliselt CNC-töötlemist kinnituspunktide jaoks, keevitamist konstruktsioonilise tugevuse tagamiseks ning pinnatöötlemist korrosioonikaitseks. Raamide kvaliteet ja ühtlus mõjutavad otseselt alljärgnevate monteerimisjaamade kiirust ja usaldusväärsust, mistõttu on raamide ettevalmistamine oluline kitsaskoht ja kontrollipunkt.
Mootori ja akut ühendamine on tehniliselt kõige nõudlikum etapp elektriautomaatide tootmisel. Mootorid peavad olema täpselt joondatud käigukastiga, samas kui akuühendid tuleb paigaldamise enne raami kinnitada, juhtida ja testida. Elektriautomaatide tootja, kes seda etappi koordineerib, peab järgima rangeid järjestusnõudeid, sest mootori ja aku süsteemid on kõrgeima väärtusega komponendid. Testimine toimub nii paigaldamise enne kui ka lõppkokkupaneku järel, et tuvastada igasugused elektrilised või mehaanilised puudused. Kuigi see kahekordne testimine on aeganõudev, takistab see kalliste toote tagastuste ja garantiiülekangete tekkimist, mis kahjustaks ettevõtte mainet konkurentsikindlas elektriautomaatide hulgimüügi turul.
Tõhusa monteerimisliini voolu tagamiseks peavad kõik töökohad töötama sarnaste tsükliaegadega, et vältida aeglasemates kohtades varude kogunemist või kiiremates kohtades tööjõu puudust. Ebike tootja peab analüüsima tööjõu vajadusi, seadmete võimalusi ja ülesannete keerukust, et tasakaalustada koormust liini üle. Mõned toimingud, näiteks raami ettevalmistus, võivad olla automatiseeritud robotkeevitusseadmetega, samas kui teised, näiteks lõppmontaaž ja testimine, võivad jääda käsitsi, et arvestada disaini erinevustega. Eesmärk on luua rütm, millega tooted liiguvad liinil sujuvalt ilma liialdavate ootamisajadeta ega töötajate ebakasutatud ajata. Seda põhimõtet, mille päritolu on autotööstusest, muutub üha olulisemaks, kui tootmismahud kasvavad.
Elektrorattaid tootev tehase, mis rakendab lean-tootmist, suudab tuvastada ja kõrvaldada väärtust mitte lisavaid tegevusi, mis pikenevad läbitsetavat aega ja suurendavad kulusid. Tavalised jäätmete allikad hõlmavad liialdatud liikumist stantsioonide vahel, kvaliteedipuuduste tõttu vajalikku ületootmist, ootamist komponentide saabumisele ja üleliialdatud töötlemist selliste omaduste puhul, mida klient ei väärtusta. Regulaarsed gemba-käigud – kus juhid vaatlevad tootmisjoont otsekohe – paljastavad parandusvõimalusi, mille kohta töötajad võivad pakkuda ettepanekuid. Elektrorataste wholese-ellu tarnija, kes süstematiseerib pidevat parandamist, saavutab kogunenud eeliseid kulustruktuuris, tarnekindluses ja tooteinnovatsiooni kiiruses võrreldes konkurentidega, kes käsitlevad monteerimist staatilisena.
Kvaliteeti ei saa tootele pärast valmistamist kontrollida – seda tuleb iga montaži etapis tagada. E-mobiili tootja paigutab kvaliteedikontrollipunktid strateegiliselt kohtadesse, kus vigu esineb kõige tõenäolisemalt või kus probleemide varajane avastamine takistab kulukat ületootmist. Pärast mootori paigaldamist kontrollitakse elektrilise pidevuse testidega, kas ühendused on kindlad ja töökindlad. Pärast pidurite montaasi kontrollitakse hüdrauliliste rõhu testidega, kas peatumistulemus vastab turvalisusnõuetele. Pärast akupaki paigaldamist kinnitavad pinge- ja laadimistsükli testid, et toite süsteem töötab spetsifikatsioonide piires. Need protsessis toimuvad kontrollid suurendavad otsese tööjõukulu veidi, kuid vähendavad oluliselt vigaste üksuste saatmise riski, mis tekitaks tagasitulekuid ja kahjustaks turul olemasolevat mainet.
Enne kui elektriautod jõuavad elektrirattafabrikust välja, läbivad nad põhjalikku funktsionaalset testimist, mis simuleerib reaalmaailmasi tingimusi. See hõlmab näiteks mootori võimsuse andmist koormuse all, pidurite töökindlust, elektrisüsteemi stabiilsust ja tarkvara kalibreerimise kontrolli. Paljud tootjad kasutavad testirada või rullidünamomeetrit, kus lõpetatud elektrirattaid käivitatakse kontrollitud tingimustes, et tuvastada varjatud puudused. Elektrirattate tootja, kes investeerib põhjalikku lõputestimisse, teeb kindlamaks klientide usalduse ja vähendab garantiikulutusi. See distsipliin on eriti oluline elektrirattate wholese müügiklientidele, kes müüvad üksusi lõppkasutajatele ja ei saa lubada kvaliteediga seotud üllatusi, mis kahjustavad nende brändi mainet.
Põhjuste vähendamine algab sellega, et tuvastatakse, millised töökohad on kõige pikemad tsükliaegadega, kasutades aegu uurides ja andmeid kogudes. E-bike tootja saab seejärel eraldada lisatööjõudu, investeerida selle töökoha automaatikasse või üle kujundada protsessi, et eemaldada tarbetud sammud. Komponentide puhverdamine kitsarandliku töökoha ees takistab ülemistes osades töötavaid töötajaid tööpuhkuse saamiselt, samas kui ajastuslik paindlikkus tagab ressursside saadavuse. Regulaarne uuesti tasakaalustamine protsesside paraneva käigus takistab uute kitsarandlike töökohtade teket.
Automaatika on kõige kuluefektiivsem kõrgmahtude, korduvate ülesannete ja minimaalse muutlikkusega toimingute puhul, näiteks raami keevitamine, värvimine ja akupaki kokkupanek. Ebike’i tootja investeerib automaatiikasse juhul, kui ühikute arv õigustab kapitalikulusid ja inseneritööd. Lõppkokkupanek, kvaliteedikontroll ja kohandamine jäävad aga tavaliselt käsitsi teostatavaks, sest disaini paindlikkus ja kuluefektiivsus mõõdukate tootmismahtude korral seda nõuavad. Automaatika ja käsitsi töö kombinatsioon sõltub elektrirattaid hulgimüüvis tarnivate tootjate eesmärgistatud hulgimüügimahtudest ja pakkutavatest tooteversioonidest.
Tugeva tarneketi tagamiseks peab elektrorattaid tootma ettevõte säilitama strateegilisi varu põhikomponentidele, mille tarnimise aeg on pikk ja mille puudumine avaldab suurt mõju, näiteks mootoritele ja akurakkudele. Tarnijate geograafiliselt mitmekesistamine vähendab ühe tarnija sõltuvust. Paljud tootjad rakendavad nõudlusest lähtuvat tootmisgraafikku, kasutades prognoosandmeid, et kohandada tootmiskiirust ilma liigsete varude loomiseta. Katkestuste korral on oluline prioriteediga täita oluliste klientide tellimused ja teatada läbipaistvalt tarneaegadest, et säilitada usaldus ka siis, kui esinevad puudused.
2026/08/03
Kõrvalda ajavööndite, keele ja ebaselgete protokollide probleemid – suurenda kiirust, vähenda kulusid ja kasva kindlalt.
2026/08/03
Välti õiguslikku vastutust ja importkeelustusi: tutvu standarditega IEC 62619, UN 38.3 ja UL 2271 – ning õpi, kuidas kontrollida tegelikku vastavust (mitte valesid sertifikaate).
2026/08/03
Õpi täpselt seadistama õhurõhku, tagasipõrkumist ja kokkusurumist optimaalse suspensioonitöö saavutamiseks. Saada kohe professionaalsed seadistusnõuanded.
2026/08/03
Avasta, kuidas pinge langus vähendab jõudlust – ning tõestatud lahendused, mis taastavad reageerivuse, sõiduulatuse ja aku eluiga. Loe kohe.
2026/08/03
Avasta andmetele tuginevad protokollid, nutikas infrastruktuur ja toimimisega seotud parandused. Optimeeri kohe.
2026/08/03
Kuidas koormus vähendab 48 V kaubaratturite sõiduulatust 15–50% või rohkem — toetatud reaalsete degradatsioonikõveratega, mootori koormuste teadusliku analüüsiga ja flotioptimeerimisstrateegiatega.
Täielik garantii, kiire osade tarnimine, kaugdiagnostika ja kohalike müüjate koolitus


