 EN
Steg 1
Komplett fordonsgaranti i 2 år
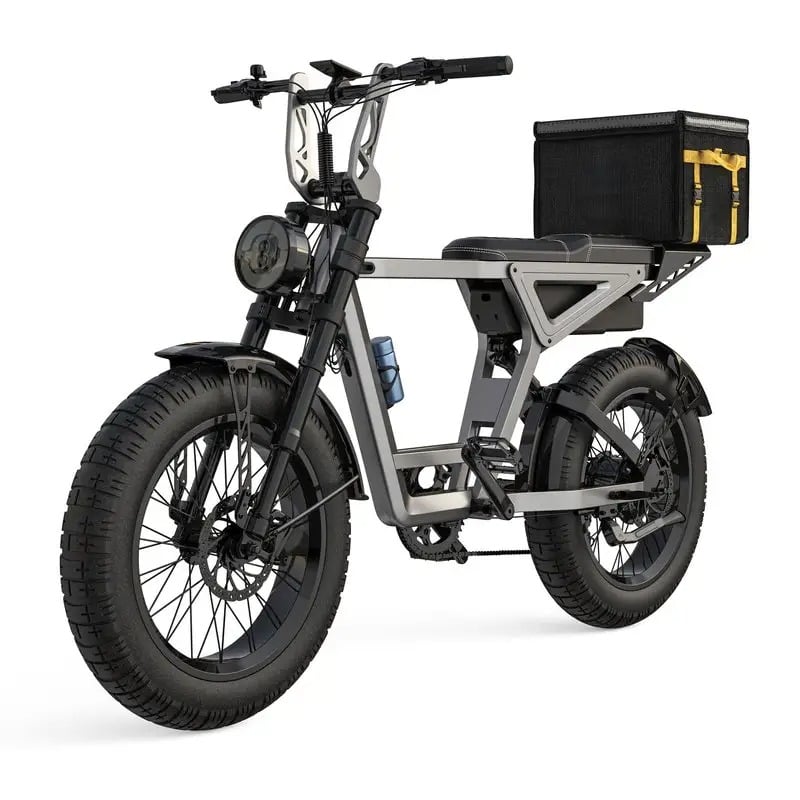
En tillverkare av elektriska cyklar måste behärska flödet i monteringslinjen för att förbli konkurrenskraftig på den snabbt växande marknaden för elcyklar. Hur komponenter rör sig genom produktionsstationerna, hur kvaliteten säkerställs vid varje kontrollpunkt och hur lagerföring sköts påverkar direkt lönsamheten, leveranshastigheten och kundnöjdheten. Modern produktion av elcyklar kräver precisionsingenjörskonst kombinerad med lean-manufacturing-principer för att uppnå både hög genomströmning och konsekvent produktkvalitet. Att förstå mekaniken bakom organisationen av monteringslinjen avslöjar varför vissa tillverkare lyckas skala upp effektivt medan andra kämpar med flaskhalsar och slöseri.
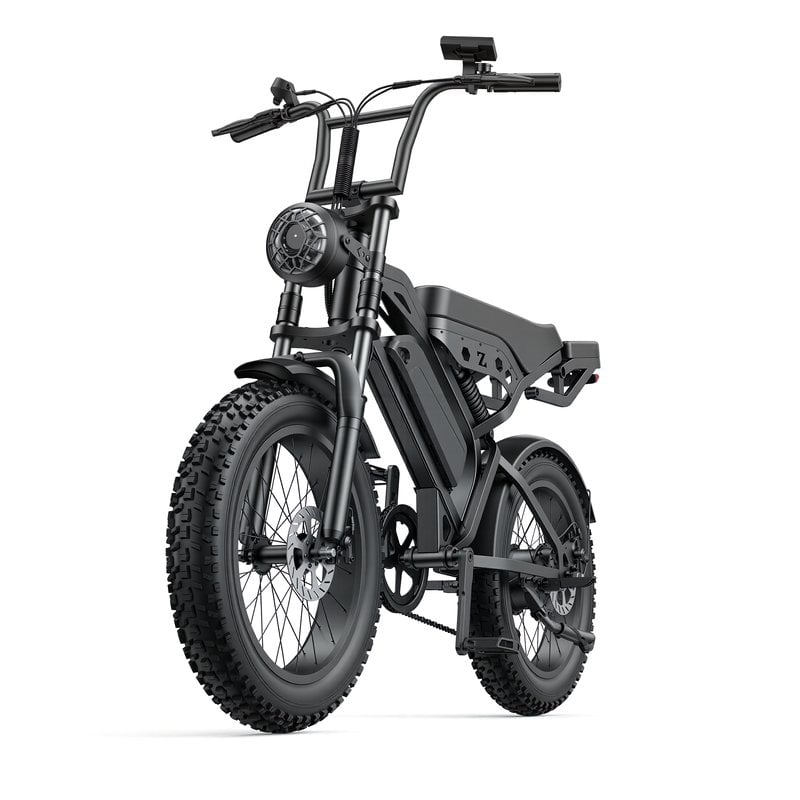
Monteringslinjens flöde på en ecykelfabrik representerar en noggrant koreograferad sekvens av operationer där varje arbetsstation lägger till värde till den slutgiltiga produkten. Från ramsvetsning och batteriintegration till motormontering och elektrisk testning måste varje steg tidas, resurseras och övervakas för att eliminera fördröjningar. En ecykelproducent som organiserar dessa processer effektivt kan minska cykeltiderna, sänka defektsatsen och snabbare anpassa sig till marknadens krav. Komplexiteten hos elcyklar – som kombinerar mekaniska komponenter, elektriska system och programvaruintegration – kräver monteringsstrategier som skiljer sig fundamentalt från traditionell cykelproduktion.
Grunden för montering av elcyklar börjar med ramtillverkning, där råmaterial skärs, svetsas och slutförs innan de går in på den huvudsakliga monteringslinjen. En tillverkare av elcyklar måste säkerställa att ramarna anländer till linjen utan fel och är redo för integrering av komponenter. Detta skede innebär vanligtvis CNC-bearbetning av fästpunkter, svetsning för strukturell integritet samt ytbearbetning för korrosionsbeständighet. Kvaliteten och konsekvensen hos ramarna påverkar direkt hastigheten och tillförlitligheten hos nedströmsmonteringsstationer, vilket gör ramförberedelse till en kritisk flaskhalskontrollpunkt.
Att integrera motorn och batteriet utgör den tekniskt mest krävande fasen i en ecykelverkstads drift. Motorer kräver exakt justering med drivlinjen, medan batteripaket måste säkras, anslutas och testas innan de monteras i ramen. En ecykelproducent som samordnar denna fas måste upprätthålla strikt sekvensering, eftersom motorsystem och batterisystem är bland de högstvärderade komponenterna. Tester utförs både före installation och efter slutmontering för att upptäcka eventuella elektriska eller mekaniska fel. Denna dubbeltestningsansats, trots att den är tidskrävande, förhindrar kostsamma produktreturer och garantianspråk som skulle skada ryktet på den konkurrensutsatta marknaden för elcyklar i grossisthandeln.
Effektiv monteringslinjeflöde kräver att varje arbetsstation har liknande cykeltider, för att undvika lageransamling vid långsamma stationer eller brist på material vid snabba stationer. En ecykel-tillverkare måste analysera arbetskraven, utrustningens kapacitet och uppgifternas komplexitet för att balansera belastningen längs linjen. Vissa operationer, såsom ramförberedelse, kan automatiseras med robotsvetssystem, medan andra, som slutmontering och testning, kan kvarstå manuella för att anpassa sig till designvariationer. Målet är att skapa en rytm där produkter flyttar sig smidigt genom linjen utan överdrivna köer eller oanvänt arbetstid för arbetare. Denna princip, som hämtats från bilindustrin, blir allt viktigare när produktionsvolymerna ökar.
En ecykelfabrik som omfamnar slank tillverkning kan identifiera och eliminera aktiviteter som inte skapar värde och som ökar ledtider och kostnader. Vanliga källor till slöseri inkluderar överdriven rörelse mellan stationer, omarbetning orsakad av kvalitetsbrister, väntetid för komponenter samt överdriven bearbetning av funktioner som kunder inte uppskattar. Regelbundna gemba-gånger – där chefer observerar produktionslinjen på plats – avslöjar förbättringsmöjligheter som också kan komma fram genom arbetstagares förslag. En grossist av elcyklar som systematiserar kontinuerlig förbättring får kumulativa fördelar vad gäller kostnadsstruktur, leveranspålitlighet och hastighet i produktinnovation jämfört med konkurrenter som betraktar montering som statisk.
Kvalitet kan inte kontrolleras in i en produkt; den måste byggas in vid varje monteringssteg. En ecykel-tillverkare placerar strategiskt kvalitetskontrollpunkter där fel är mest sannolika att uppstå eller där upptäckt av problem tidigt förhindrar kostsam omarbete. Efter motorinstallation utförs elektriska kontinuitetstester för att verifiera att anslutningarna är säkra och fungerar. Efter bromsmontering utförs hydrauliska trycktester för att säkerställa att bromsprestandan uppfyller säkerhetskraven. Efter batteriinstallation utförs spännings- och laddcykeltester för att bekräfta att elsystemet fungerar inom specifikationerna. Dessa processkontroller ökar de direkta arbetskostnaderna något, men minskar kraftigt risken för att defekta enheter skickas ut, vilket skulle leda till returer och skada marknadsreputationen.
Innan elcyklar lämnar elcykelfabriken genomgår de omfattande funktionsprov som simulerar verkliga förhållanden. Detta inkluderar motorkraftöverföring under belastning, bromsprestanda, elektrisk systemstabilitet och verifiering av programvarukalibrering. Många tillverkare använder en provbana eller en rulldynamometer där färdiga elcyklar drivs under kontrollerade förhållanden för att upptäcka eventuella dolda brister. En elcykeltillverkare som investerar i noggranna slutprov bygger kundförtroende och minskar garantiutgifter. Denna disciplin är särskilt viktig för grossistkunder av elcyklar som återförsäljer enheter till slutanvändare och inte kan tolerera kvalitetsöverraskningar som påverkar deras varumärke negativt.
Begränsningsfaktorminskning börjar med att identifiera vilka stationer som har längsta cykeltider genom tidsstudier och datainsamling. En ecykel-tillverkare kan sedan tilldela extra arbetsstyrka, investera i automatisering för den aktuella stationen eller omforma processen för att eliminera onödiga steg. Att buffra komponenter före begränsningsfaktorstationen förhindrar att arbetare uppströms blir inaktiva, medan schemaläggningsflexibilitet säkerställer resursförfogande. Regelbunden omjustering av balansen när processer förbättras förhindrar att nya begränsningsfaktorer uppstår.
Automation är kostnadseffektivast för uppgifter med hög volym, stora mängder upprepningar och minimal variation, till exempel ramssvetsning, lackering och batteripacksammontering. En ecykel-tillverkare investerar i automation där antalet enheter motiverar kapitalkostnaden och ingenjörsinsatsen. Slutmontering, kvalitetstestning och anpassning sköts dock oftast manuellt på grund av designflexibilitet och kostnadsekonomi vid måttliga volymer. Blandningen av automation och manuellt arbete beror på de elektriska cyklarnas grossistvolymer som tillverkaren riktar in sig på samt på mängden olika produktkonfigurationer som erbjuds.
Förmågan att motstå störningar i leveranskedjan kräver att en ecykelproducent håller strategiska lagerpuffer för komponenter med hög påverkan och lång leveranstid, till exempel motorer och battericeller. Att diversifiera leverantörer över olika geografiska områden minskar beroendet av enskilda leverantörer. Många producenter implementerar efterfrågestyrd schemaläggning med hjälp av prognosdata för att justera produktionshastigheten utan att skapa överskottslager. Under störningar bibehålls förtroendet även vid brist genom att prioritera beställningar från nyckelkunder och kommunicera transparent om leveranstider.
2026/08/03
Rätta till tidszonskillnader, språkgap och oklara protokoll – öka hastigheten, minska kostnaderna och skala med säkerhet.
2026/08/03
Undvik ansvar och importförbud: Lär dig om IEC 62619, UN 38.3 och UL 2271 – samt hur du verifierar verklig efterlevnad (inte förfalskningar).
2026/08/03
Lär dig exakt lufttryck, rebound- och kompressionsinställning för optimal fjädringsprestanda. Få professionella inställningstips redan idag.
2026/08/03
Upptäck hur spänningsfall minskar prestanda – och beprövade lösningar för att återställa responsivitet, räckvidd och batterilivslängd. Läs nu.
2026/08/03
Upptäck datastödda protokoll, smart infrastruktur och operativa lösningar. Optimera redan idag.
2026/08/03
Hur last minskar räckvidden för 48V frakt-e-bikes med 15–50 % eller mer — stött av verkliga försämringkurvor, motorbelastningsvetenskap och strategier för flottsoptimering.
Komplett garanti, snabb leverans av reservdelar, fjärrdiagnostik och utbildning av lokala återförsäljare


