 EN
Крок 1
Повна гарантія на транспортний засіб терміном 2 роки
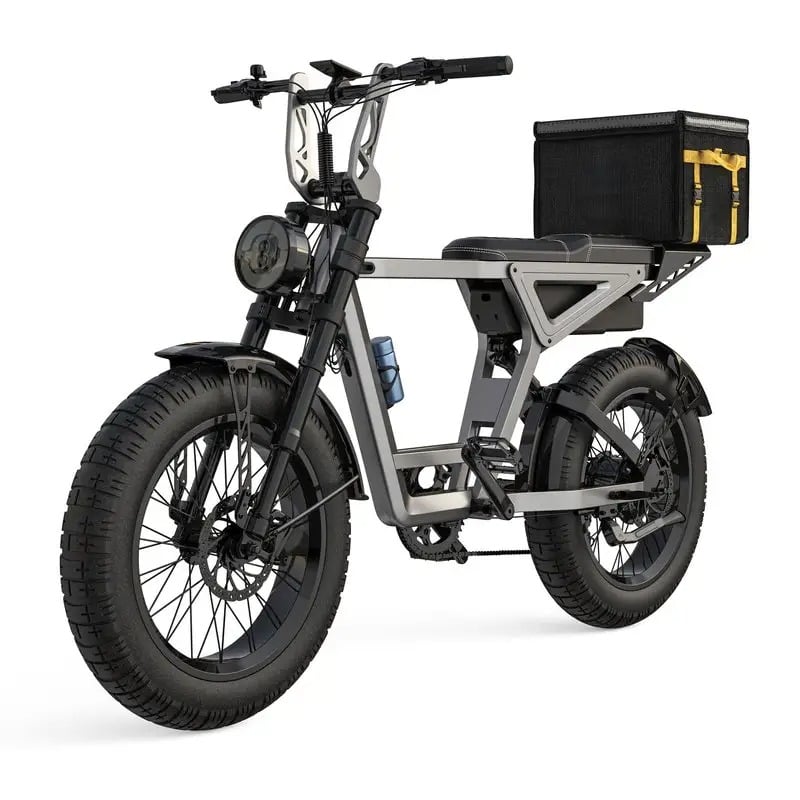
Авиробники електричних велосипів потрібно вдосконалити потік конвеєрної лінії, щоб залишатися конкурентоспроможним на швидко розширюваному ринку е-велосипедів. Спосіб переміщення компонентів через виробничі станції, методи забезпечення якості на кожному контрольному пункті та підхід до управління запасами безпосередньо впливають на рентабельність, швидкість поставок та задоволеність клієнтів. Сучасне виробництво е-велосипедів вимагає точного інженерного проектування у поєднанні з принципами ефективного виробництва, щоб досягти як високої продуктивності, так і стабільної якості продукції. Розуміння механіки організації конвеєрної лінії пояснює, чому деякі виробники успішно масштабуються, тоді як інші стикаються з вузькими місцями та втратами.
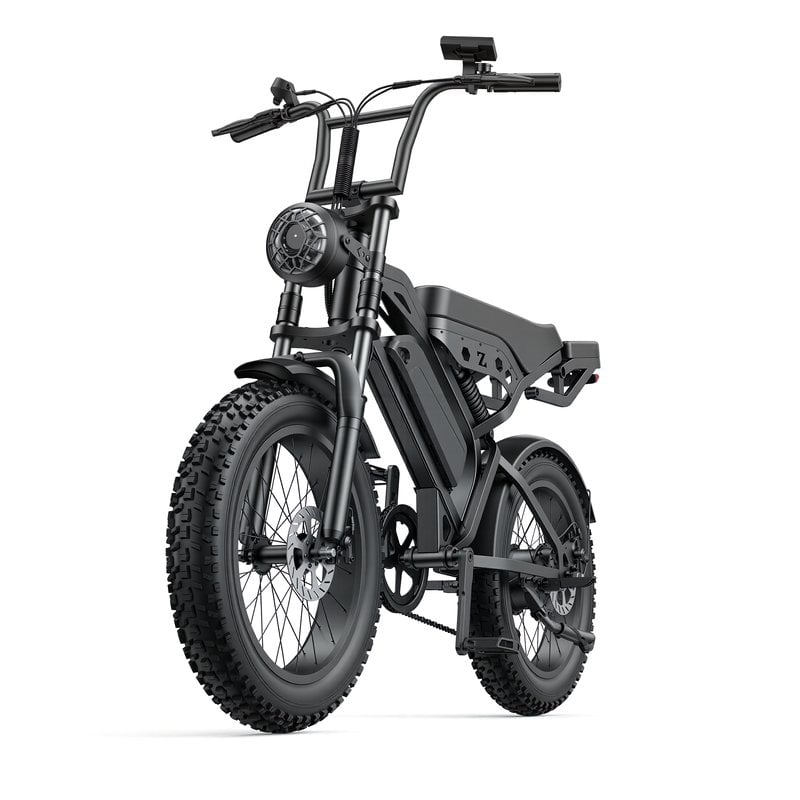
Поток на конвеєрі на заводі електровелосипедів — це ретельно поставлена послідовність операцій, де кожна робоча станція додає вартість кінцевому продукту. Від зварювання рами й інтеграції акумулятора до збирання двигуна й електричних випробувань — кожен етап має бути точно витриманим за часом, забезпеченим ресурсами й контролюватися, щоб уникнути затримок. Виробник електровелосипедів, який ефективно організовує ці процеси, може скоротити тривалість циклу, знизити рівень браку й швидше реагувати на ринкові вимоги. Складність електровелосипедів — поєднання механічних компонентів, електричних систем і програмного забезпечення — вимагає стратегій збирання, які принципово відрізняються від традиційного виробництва велосипедів.
Основою збирання електровелосипедів є виробництво рами, під час якого сировинні матеріали ріжуть, зварюють і обробляють перед тим, як потрапити на головну лінію збирання. Виробник електровелосипедів має забезпечити, щоб рами надходили на лінію без дефектів і були готові до інтеграції компонентів. Цей етап зазвичай включає фрезерування за допомогою ЧПУ для монтажних точок, зварювання для забезпечення структурної міцності та поверхневу обробку для корозійностійкості. Якість і узгодженість рам безпосередньо впливають на швидкість і надійність наступних станцій збирання, тому підготовка рам є критично важливим контрольним пунктом у вузьких місцях виробничого процесу.
Інтеграція двигуна та акумулятора є найбільш технічно складним етапом у роботі заводу з виробництва електровелосипедів. Двигуни потребують точного вирівнювання з трансмісією, тоді як акумуляторні блоки мають бути надійно закріплені, підключені та протестовані до їхнього встановлення в раму. Виробник електровелосипедів, який координує цей етап, повинен дотримуватися суворої послідовності, оскільки системи двигуна й акумулятора належать до компонентів із найвищою вартістю. Тестування проводиться як до встановлення, так і після остаточної збірки, щоб виявити будь-які електричні чи механічні несправності. Хоча такий двоступеневий підхід до тестування й є трудомістким, він запобігає дорогим поверненням товару та претензіям за гарантією, які можуть пошкодити репутацію на конкурентному оптовому ринку електровелосипедів.
Ефективний потік на конвеєрі вимагає, щоб кожна робоча станція працювала з приблизно однаковими цикловими часами, щоб запобігти накопиченню запасів на повільних станціях або нестачі матеріалів на швидких. Виробник електровелосипедів має проаналізувати трудові витрати, технічні можливості обладнання та складність завдань, щоб збалансувати навантаження по всій лінії. Деякі операції, наприклад підготовка рами, можуть бути автоматизовані за допомогою роботизованих зварювальних систем, тоді як інші — наприклад остаточна збірка та тестування — можуть залишатися ручними, щоб врахувати варіації у конструкції. Мета — створити ритм, за якого продукти рухаються по лінії плавно, без надмірного чергування або простою працівників. Цей принцип, запозичений із автомобільного виробництва, стає все важливішим із зростанням обсягів виробництва.
Завод електровелосипів, який впроваджує принципи «точного виробництва» (lean manufacturing), може виявляти й усувати діяльності, що не додають цінності, і тим самим скорочувати терміни виконання замовлень та знижувати витрати. До типових джерел втрат належать надмірні переміщення між робочими місцями, повторна робота через дефекти якості, простої через очікування компонентів та надлишкове оброблення характеристик, які споживачі не вважають цінними. Регулярні «гемба-прогулянки» — коли керівники особисто спостерігають за виробничою лінією — виявляють можливості для покращення, які також можуть бути запропоновані працівниками. Оптовий постачальник електровелосипів, який систематизує процес безперервного покращення, отримує накопичувані переваги у структурі витрат, надійності доставки та швидкості інновацій у розробці продукції порівняно з конкурентами, що розглядають збірку як незмінний процес.
Якість не можна перевірити в готовому продукті; її потрібно закладати на кожному етапі збирання. Виробник електровелосипедів стратегічно розміщує контрольні точки якості там, де найімовірніше виникнуть дефекти або де виявлення проблем на ранньому етапі запобігає дорогостоящому переделу. Після встановлення двигуна проводяться тести електричної цілісності, щоб переконатися, що з’єднання надійні й працездатні. Після збирання гальм проводяться гідравлічні тести тиску, щоб забезпечити відповідність ефективності гальмування стандартам безпеки. Після встановлення акумулятора проводяться тести напруги та циклів заряджання, щоб підтвердити роботу енергосистеми в межах технічних специфікацій. Такі проміжні перевірки трохи збільшують витрати на основну робочу силу, але значно зменшують ризик відправки бракованих одиниць, що спричиняють повернення товару й шкодять репутації на ринку.
Перед тим як електровелосипеди залишають завод з виробництва електровелосипедів, їх піддають комплексному функціональному тестуванню, що імітує реальні умови експлуатації. Це включає перевірку потужності двигуна під навантаженням, ефективності гальмівної системи, стабільності електричної системи та верифікації калібрування програмного забезпечення. Багато виробників використовують спеціальну тестову трасу або роликовий динамометр, де готові електровелосипеди працюють у контрольованих умовах для виявлення прихованих дефектів. Виробник електричних велосипедів, який інвестує в ретельне остаточне тестування, зміцнює довіру клієнтів і зменшує витрати на гарантійне обслуговування. Ця дисципліна особливо важлива для оптових покупців електровелосипедів, які перепродають одиниці кінцевим споживачам і не можуть допустити сюрпризів у якості, що негативно вплинуть на їхню торгівельну марку.
Зменшення вузьких місць починається з визначення станцій із найдовшими циклами за допомогою часових досліджень та збору даних. Виробник електровелосипедів може виділити додаткову робочу силу для такої станції, інвестувати в автоматизацію або перепроектувати процес, щоб усунути зайві операції. Резервування компонентів перед вузьким місцем запобігає простою працівників на попередніх етапах, а гнучке планування забезпечує наявність ресурсів. Регулярне повторне балансування по мірі покращення процесів запобігає виникненню нових вузьких місць.
Автоматизація є найбільш економічно вигідною для завдань з високим обсягом виробництва, які повторюються й мають мінімальну варіативність, наприклад, зварювання рам, фарбування та збирання акумуляторних блоків. Виробник електровелосипедів інвестує в автоматизацію там, де кількість одиниць виправдовує капітальні витрати й інженерні зусилля. Однак остаточне збирання, контроль якості та персоналізація зазвичай залишаються ручними через необхідність гнучкості у конструкції й економічну доцільність при помірних обсягах виробництва. Співвідношення автоматизації й ручної праці залежить від оптових обсягів електровелосипедів, які планує випускати виробник, а також від різноманітності конфігурацій продукту.
Стійкість ланцюга поставок вимагає, щоб виробник електровелосипів підтримував стратегічні запаси компонентів із високим впливом та тривалим часом поставки, наприклад, двигунів і акумуляторних елементів. Диверсифікація постачальників у різних географічних регіонах зменшує залежність від одного джерела. Багато виробників застосовують графіки виробництва, що керуються попитом, використовуючи прогнозні дані для коригування темпів виробництва без створення надлишкових запасів. Під час перебоїв пріоритетне виконання замовлень ключових клієнтів та прозора комунікація щодо термінів доставки зберігають довіру навіть у разі дефіциту.
2026/08/03
Усуньте різницю у часових поясах, мовні бар’єри та нечіткі протоколи — прискорте процес, зменште витрати й масштабуйте з впевненістю.
2026/08/03
Уникніть юридичної відповідальності та заборон на імпорт: дізнайтеся про IEC 62619, UN 38.3 та UL 2271 — а також про те, як перевірити справжню відповідність (а не підробки).
2026/08/03
Дізнайтеся про точне налаштування тиску повітря, відбою та стиснення для оптимальної роботи підвіски. Отримайте професійні поради з налаштування вже зараз.
2026/08/03
Дізнайтеся, як падіння напруги знижує продуктивність — та перевірені способи його усунення, щоб відновити чутливість, запас ходу та термін служби акумулятора. Прочитайте зараз.
2026/08/03
Дізнайтеся про протоколи, підтверджені даними, розумну інфраструктуру та оперативні рішення. Оптимізуйте вже зараз.
2026/08/03
Як вантаж скорочує запас ходу вантажних електробіків із напругою 48 В на 15–50 % й більше — підтверджено кривими реального зниження ефективності, науковими даними про навантаження на двигун та стратегіями оптимізації автопарків.
Комплексна гарантія, швидка доставка запасних частин, дистанційна діагностика та навчання місцевих дилерів


