 EN
Корак 1
Потпуна гаранција возила 2 године
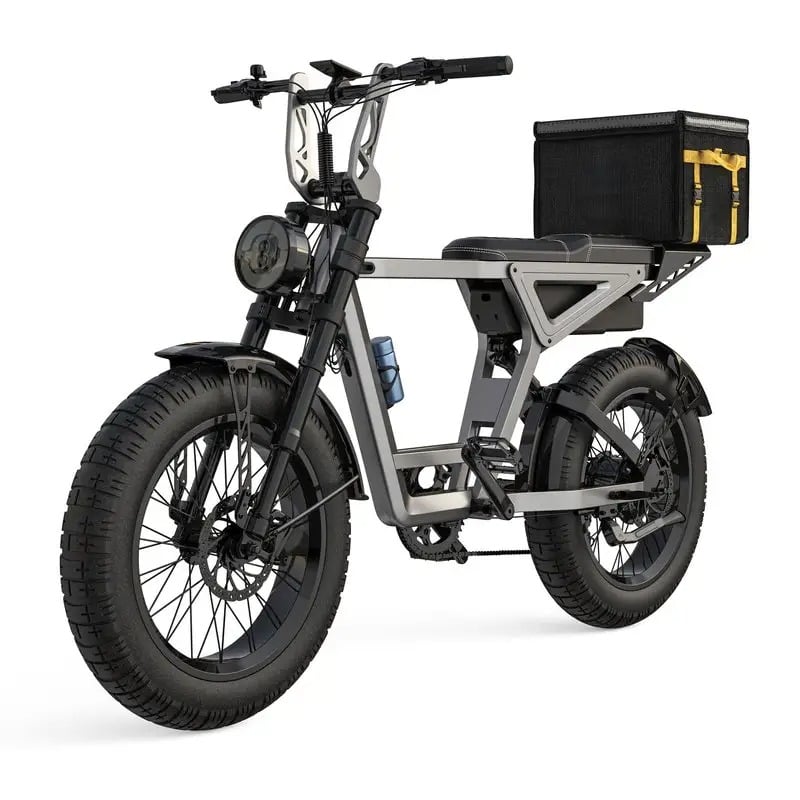
И произвођач електричних бицикла мора да савлада проток монтаже линије да остане конкурентан на брзо растућем тржишту ебике. Начин на који се компоненте крећу кроз производне станице, како се квалитет одржава на свакој контролној тачки и како се управља залихама директно утичу на профитабилност, брзину испоруке и задовољство клијената. Модерна производња ебике захтева прецизно инжењерство у комбинацији са принципима штитне производње како би се постигла и висока продукција и доследан квалитет производа. Разумевање механизма организације конзоле открива зашто неки произвођачи успешно развијају производњу док други имају проблема са вузлицама и отпадом.
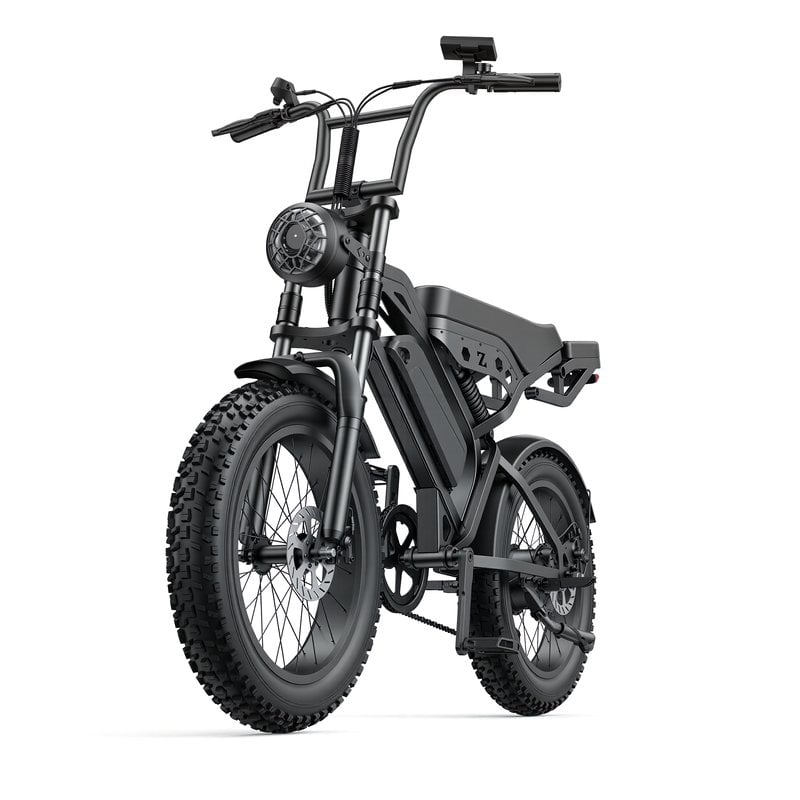
Проток монтаже на фабрици ебика представља пажљиво кореографисан низ операција у којима свака радна станица додаје вредност коначном производу. Од заваривања оквира и интеграције батерије до монтаже мотора и електричног тестирања, сваки корак мора бити времено, опремљен и надгледан како би се елиминисало кашњење. Произвођач ебика који ефикасно организује ове процесе може смањити време циклуса, смањити стопу дефекта и брже реагувати на захтеве тржишта. Сложност електричних бицикалакоји комбинују механичке компоненте, електричне системе и интеграцију софтвератреба стратегије монтаже које се фундаментално разликују од традиционалне производње бицикла.
Основа монтаже ебике почиње производњом оквира, где се сировине режу, заваривају и завршавају пре уласка у главну монтажну линију. Произвођач ебике мора осигурати да оквири стигну на линију без дефеката и спремни за интеграцију компоненти. Ова фаза обично укључује ЦНЦ обраду за тачке монтаже, заваривање за структурни интегритет и обраду површине за отпорност на корозију. Квалитет и конзистенција оквира директно утичу на брзину и поузданост монтажних станица доле, чинећи припрему оквира критичном контролном тачком за уплитно грло.
Интеграција мотора и батерије представља технички најзахтљивију фазу у пословању фабрике ебике. Мотори захтевају прецизно усклађивање са погонским влаком, док батеријски пакети морају бити закрепљени, жици и тестирани пре него што се инсталирају у оквир. Произвођач ебике који координише ову фазу мора одржавати строгу секвенцирање јер су мотор и батерије системи међу највреднијим компонентама. Испитивање се врши и пре инсталације и након завршне монтаже како би се открили електрични или механички грешки. У овом случају, уколико се не примењује примена овог метода, уколико се не примењује примена овог метода, уколико се не примењује примена овог метода, уколико се не примењује примена овог метода, уколико се не примењује примена овог метода, уколико се не примењује примена овог метода, уколико
Ефикасан проток конзоле захтева да свака радна станица ради са сличним временом циклуса, спречавајући акумулацију инвентара на спорим станицама или гладу на брзим. Произвођач ебика мора анализирати захтеве за радом, могућности опреме и сложеност задатака како би балансирао оптерећење преко линије. Неке операције, као што је припрема оквира, могу бити аутоматизоване са роботизованим системима за заваривање, док друге, као што су коначна монтажа и тестирање, могу остати ручне да прилагоде варијацијама дизајна. Циљ је да се створи ритам у коме се производи глатко крећу кроз линију без прекомерног чекања у редовима или времена неактивности радника. Овај принцип, позајмљен из аутомобилске производње, постаје све важнији с повећањем производних запремина.
Фабрика ебика која прихвата скраћену производњу може идентификовати и елиминисати активности које не додају вредност и повећавају време и трошкове. Уобичајени извори отпада укључују прекомерно кретање између станица, прераду узроковану дефектима квалитета, времена чекања за компоненте и прекомерну обраду функција које купци не цене. Редовне прошећење гемба где менаџери посматрају линију из прве руке откривају могућности побољшања које сугерише радници могу да се појаве. Достављач електричних бицикла на тргу са већим бројем продаваца који систематизује континуирано побољшање добија кумулативне предности у структури трошкова, поузданости испоруке и брзини иновација производа у односу на конкуренте који третирају монтажу као статичку.
Квалитет се не може проверити у производу; он мора бити уграђен у сваку фазу монтаже. Произвођач ебика стратешки поставља контролне тачке квалитета где се дефекти највероватније јављају или где рано откривање проблема спречава скупу прераду. Након инсталације мотора, тестови електричне континуитета потврђују да су везе сигурне и функционалне. Након монтажа кочнице, хидраулички тестови притиска осигурају да се стопање задовољава безбедносним стандардима. Након инсталације батерије, испитивања напона и циклуса пуњења потврђују да систем за напајање ради у складу са спецификацијама. Ове контроле у процесу мало повећавају директне трошкове радне снаге, али драматично смањују ризик од испоруке дефектних јединица које би изазвале повраћање и оштетиле репутацију тржишта.
Пре него што бицикле напусте фабрику бицика, они пролазе кроз свеобухватно функционално тестирање које симулише услове у стварном свету. Ово укључује испоруку снаге мотора под оптерећењем, перформансе кочнице, стабилност електричног система и верификацију калибрације софтвера. Многи произвођачи користе тест траку или ролер динамиометар на којем се завршени ебицик ради под контролисаним условима како би се ухватили латентни дефекти. Произвођач електричних бицикла који инвестира у темељна завршна испитивања изграђује поверење купца и смањује трошкове гаранције. У овом случају, уколико се не примењује овакво правило, то би могло бити због тога што се не може користити.
Смањење уско угао почиње идентификовањем станица које имају најдуже циклуса користећи временске студије и прикупљање података. Произвођач ебика може да додељи додатну радну снагу, инвестира у аутоматизацију за ту станицу или прерадизајнира процес како би елиминисао непотребне кораке. Буферске компоненте пре станице за углишце спречавају да радници горе у струји постану неактивни, док флексибилност распоређивања осигурава доступност ресурса. Редовно ребалансирање како се процеси побољшавају спречава појаву нових уплитних грла.
Аутоматизација је најјефикаснија за велике, понављајуће задатке са минималним варијацијама, као што су заваривање оквира, бојање и монтажа батеријских пакова. Произвођач ебике инвестира у аутоматизацију када број јединица оправда капиталне трошкове и инжењерски напор. Међутим, коначна монтажа, тестирање квалитета и прилагођавање обично остају ручни због флексибилности дизајна и економичности трошкова на умереним запреминама. Мешање аутоматизације и ручног рада зависи од количине продаје електричних бицикала које произвођач циља и разних конфигурација производа које се нуде.
Опоравак ланца снабдевања захтева од произвођача ебика да одржава стратешке буфере за компоненте са великим утицајем и дуготрајним компонентама као што су мотори и батеријске ћелије. Диверзификација добављача у различитим географским подручјима смањује зависност од једног извора. Многи произвођачи спроводе распоређивање засновано на потражњи користећи прогнозне податке како би прилагодили стопе производње без стварања вишка залиха. Током прекида, приоритетно постављање наруџбина за кључне купце и транспарентна комуникација о роковима испоруке одржава поверење чак и када се деси недостатак.
2026/08/03
Поправите временске зоне, језичке празнине и нејасне протоколеповели брзину, смањите трошкове и поверовно се проширите.
2026/08/03
Избегавајте одговорност и забране увоза: Научите ИЕЦ 62619, УН 38.3 и УЛ 2271плус како да проверите стварну у складу (не лажне).
2026/08/03
Научите прецизан притисак ваздуха, повлачење и компресионни подешавање за оптималне перформансе суспензије. Добијте савете за поставку на професионалном нивоу сада.
2026/08/03
Откријте како пад напона смањује перформансе и доказане поправке за обнављање одговорности, опсега и трајања батерије. Прочитајте сада.
2026/08/03
Откријте протоколе који се подржавају подацима, паметну инфраструктуру и оперативне поправке. Оптимизујте сада.
2026/08/03
Како корисна оптерећења смањују опсег 48В терета за 1550%+ подржани кривама деградације у стварном свету, науком о оптерећењу мотора и стратегијама оптимизације флоте.
Свеобухватна гаранција, брза испорука делова, дистанцирана дијагностика и обука локалних дилера


