 EN
Шаг 1
Гарантия на полное транспортное средство сроком на 2 года
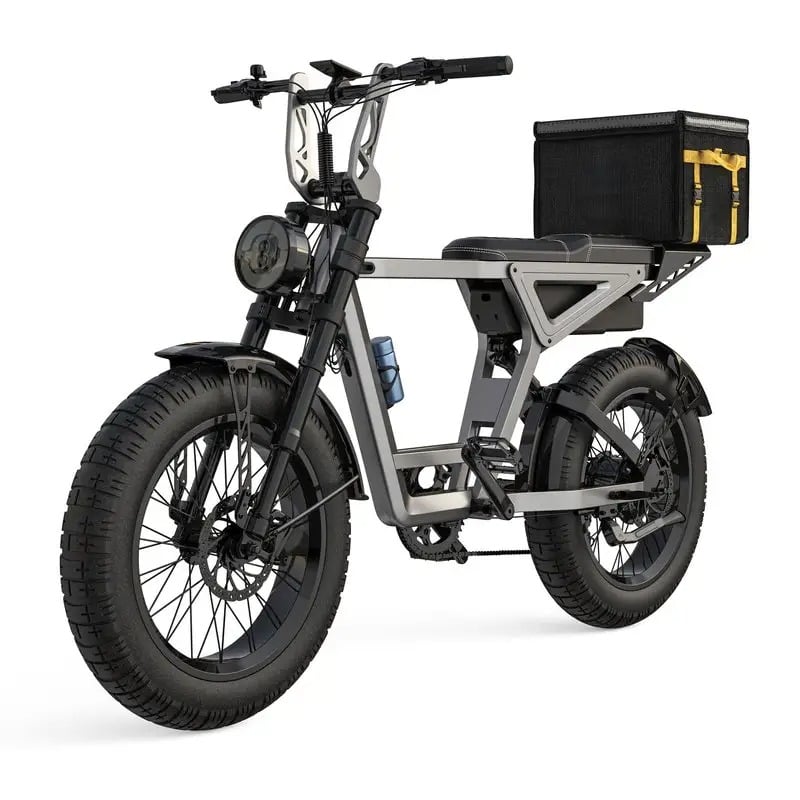
Светодиодный модуль производитель электрических велосипедов необходимо освоить поток на сборочной линии, чтобы оставаться конкурентоспособным на быстро растущем рынке электробайков. То, как компоненты перемещаются между производственными станциями, как обеспечивается контроль качества на каждом этапе и как управляется запасы, напрямую влияет на рентабельность, скорость поставок и удовлетворённость клиентов. Современное производство электробайков требует точной инженерии в сочетании с принципами бережливого производства для достижения как высокой пропускной способности, так и стабильного качества продукции. Понимание механики организации сборочной линии раскрывает, почему одни производители успешно масштабируются, а другие сталкиваются с узкими местами и потерями.
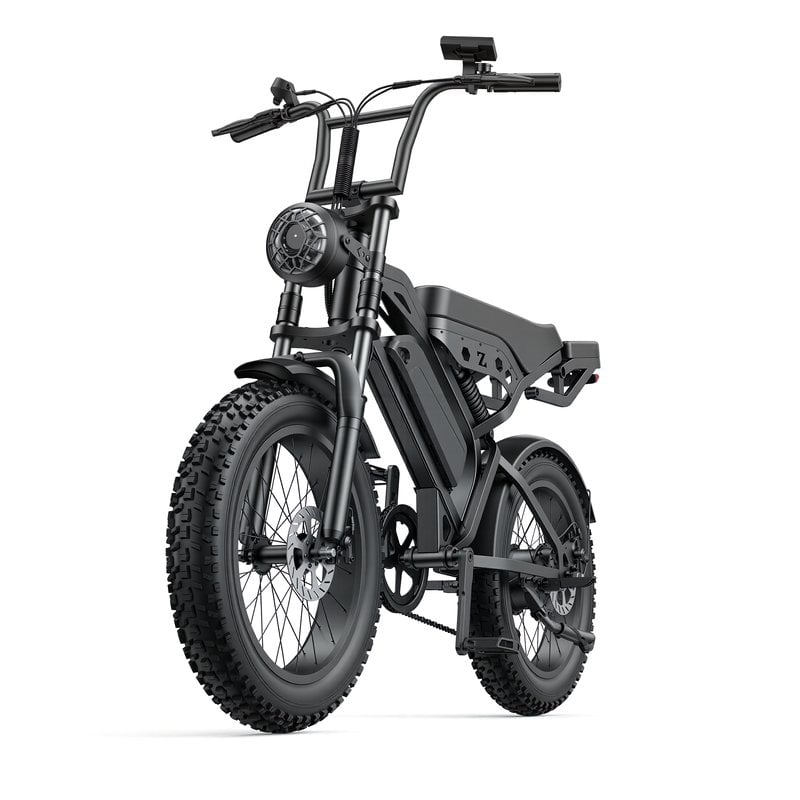
Поток на конвейере завода по производству электровелосипедов представляет собой тщательно отрепетированную последовательность операций, на каждом рабочем месте которой к конечному продукту добавляется ценность. От сварки рамы и интеграции аккумулятора до сборки двигателя и электрических испытаний — каждый этап должен быть точно выверен по времени, обеспечен ресурсами и контролироваться для устранения задержек. Производитель электровелосипедов, который эффективно организует эти процессы, может сократить циклы производства, снизить уровень брака и быстрее реагировать на рыночные запросы. Сложность электровелосипедов — объединение механических компонентов, электрических систем и программного обеспечения — требует стратегий сборки, принципиально отличающихся от традиционного производства велосипедов.
Основой сборки электровелосипедов является производство рамы, на котором исходные материалы нарезаются, свариваются и проходят отделку перед поступлением на основную сборочную линию. Производитель электровелосипедов должен обеспечить поступление рам на линию без дефектов и готовых к интеграции компонентов. На этом этапе обычно применяется фрезерная обработка с ЧПУ для создания крепёжных точек, сварка для обеспечения конструктивной прочности и обработка поверхности для защиты от коррозии. Качество и однородность рам напрямую влияют на скорость и надёжность последующих станций сборки, поэтому подготовка рам представляет собой критически важную контрольную точку узкого места.
Интеграция двигателя и аккумулятора представляет собой наиболее технически сложный этап в производственных операциях завода по выпуску электровелосипедов. Двигатели требуют точной установки относительно трансмиссии, а аккумуляторные блоки должны быть надёжно закреплены, подключены и протестированы до их монтажа в раму. Производитель электровелосипедов, координирующий данный этап, обязан строго соблюдать последовательность операций, поскольку двигатели и аккумуляторные системы относятся к компонентам с самой высокой стоимостью. Тестирование проводится как до установки, так и после окончательной сборки для выявления любых электрических или механических неисправностей. Такой двухэтапный подход к тестированию, хотя и требует значительных временных затрат, предотвращает дорогостоящие возвраты продукции и претензии по гарантии, которые могут нанести ущерб репутации на конкурентном оптовом рынке электровелосипедов.
Эффективный поток на сборочной линии требует, чтобы каждая рабочая станция имела примерно одинаковое время цикла, предотвращая накопление запасов на медленных станциях или простои на быстрых. Производителю электровелосипедов необходимо проанализировать трудозатраты, возможности оборудования и сложность операций, чтобы сбалансировать нагрузку по всей линии. Некоторые операции, например подготовка рамы, могут быть автоматизированы с помощью роботизированных сварочных систем, тогда как другие — например окончательная сборка и испытания — могут оставаться ручными, чтобы учитывать различия в конструкции. Цель состоит в том, чтобы создать ритм, при котором изделия перемещаются по линии плавно, без чрезмерного скопления в очередях или простоя рабочих. Этот принцип, заимствованный из автомобильного производства, приобретает всё большее значение по мере роста объёмов выпуска.
Завод электровелосипедов, применяющий принципы бережливого производства, может выявлять и устранять действия, не добавляющие ценности, что сокращает сроки выполнения заказов и снижает издержки. Типичные источники потерь включают чрезмерные перемещения между рабочими местами, переделку изделий из-за дефектов качества, простои ожидания компонентов и избыточную обработку функций, которые потребители не ценят. Регулярные «гемба-обходы» — когда руководители лично наблюдают за работой линии — выявляют возможности для улучшения, которые также могут быть предложены работниками. Оптовый поставщик электровелосипедов, систематизирующий непрерывное совершенствование, получает нарастающие преимущества в структуре затрат, надёжности поставок и скорости внедрения инноваций в продукцию по сравнению с конкурентами, рассматривающими сборку как неизменный процесс.
Качество невозможно встроить в изделие на этапе контроля; его необходимо обеспечивать на каждом этапе сборки. Производитель электровелосипедов стратегически размещает контрольные точки качества там, где наиболее вероятно возникновение дефектов, или там, где выявление проблем на ранней стадии предотвращает дорогостоящую переделку. После установки двигателя проводятся тесты электрической непрерывности для подтверждения надёжности и работоспособности соединений. После сборки тормозной системы выполняются гидравлические испытания давления для обеспечения соответствия характеристик торможения стандартам безопасности. После установки аккумулятора проводятся измерения напряжения и тесты циклов зарядки-разрядки для подтверждения работы силовой системы в пределах заданных спецификаций. Такие промежуточные проверки незначительно увеличивают затраты на основной труд, но резко снижают риск отправки бракованных единиц, что могло бы вызвать возвраты и нанести ущерб репутации бренда на рынке.
Перед тем как электровелосипеды покидают завод по производству электровелосипедов, они проходят всестороннее функциональное тестирование, имитирующее реальные условия эксплуатации. В него входят проверка отдачи мощности двигателя под нагрузкой, оценка эффективности тормозов, стабильности электрической системы и верификация калибровки программного обеспечения. Многие производители используют испытательный трек или роликовую динамометрическую установку, где готовые электровелосипеды эксплуатируются в контролируемых условиях для выявления скрытых дефектов. Производитель электровелосипедов, инвестирующий в тщательное финальное тестирование, укрепляет доверие клиентов и снижает расходы на гарантийное обслуживание. Такая дисциплина особенно важна для оптовых покупателей электровелосипедов, которые перепродают единицы конечным потребителям и не могут допустить сбоев качества, негативно влияющих на их бренд.
Снижение узких мест начинается с выявления станций с самыми продолжительными циклами с помощью хронометражных исследований и сбора данных. Производитель электровелосипедов может затем дополнительно распределить рабочую силу, инвестировать в автоматизацию этой станции или перепроектировать процесс для устранения излишних операций. Буферизация компонентов перед узким местом предотвращает простой работников на предыдущих участках, а гибкое планирование обеспечивает доступность ресурсов. Регулярная повторная балансировка по мере улучшения процессов препятствует возникновению новых узких мест.
Автоматизация наиболее экономически эффективна для высокотиражных, повторяющихся задач с минимальными вариациями, например, сварки рам, окраски и сборки аккумуляторных блоков. Производитель электровелосипедов инвестирует в автоматизацию там, где объём выпускаемой продукции оправдывает капитальные затраты и инженерные усилия. Однако окончательная сборка, контроль качества и персонализация, как правило, остаются ручными операциями из-за гибкости конструкции и экономической целесообразности при умеренных объёмах производства. Соотношение автоматизированных и ручных операций зависит от оптовых объёмов электровелосипедов, на которые ориентируется производитель, а также от разнообразия предлагаемых конфигураций продукции.
Устойчивость цепочки поставок требует от производителя электровелосипедов поддержания стратегических запасов компонентов с высоким влиянием и длительным временем поставки, таких как двигатели и аккумуляторные элементы. Диверсификация поставщиков по географическим регионам снижает зависимость от одного источника. Многие производители внедряют планирование на основе спроса, используя прогнозные данные для корректировки темпов производства без создания избыточных запасов. Во время перебоев приоритизация заказов ключевых клиентов и прозрачная коммуникация относительно сроков поставки позволяют сохранять доверие даже при возникновении дефицита.
2026/08/03
Устраните разницу во временных зонах, языковые барьеры и неясные протоколы — повысьте скорость, сократите расходы и масштабируйтесь с уверенностью.
2026/08/03
Избегайте юридической ответственности и запретов на импорт: изучите стандарты IEC 62619, UN 38.3 и UL 2271 — а также способы проверки реального соответствия (а не подделок).
2026/08/03
Освойте точную настройку давления воздуха, отката и сжатия для оптимальной работы подвески. Получите профессиональные советы по настройке уже сегодня.
2026/08/03
Узнайте, как падение напряжения снижает производительность — и проверенные решения для восстановления отзывчивости, запаса хода и срока службы аккумулятора. Читайте сейчас.
2026/08/03
Ознакомьтесь с протоколами, основанными на данных, интеллектуальной инфраструктурой и операционными решениями. Оптимизируйте уже сегодня.
2026/08/03
Как груз снижает запас хода грузовых электровелосипедов с напряжением 48 В на 15–50 % и более — подтверждено реальными кривыми деградации, наукой о нагрузке на двигатель и стратегиями оптимизации автопарков.
Полная гарантия, быстрая доставка запчастей, удалённая диагностика и обучение местных дилеров


