 EN
Krok 1
Záruka na celé vozidlo po dobu 2 let
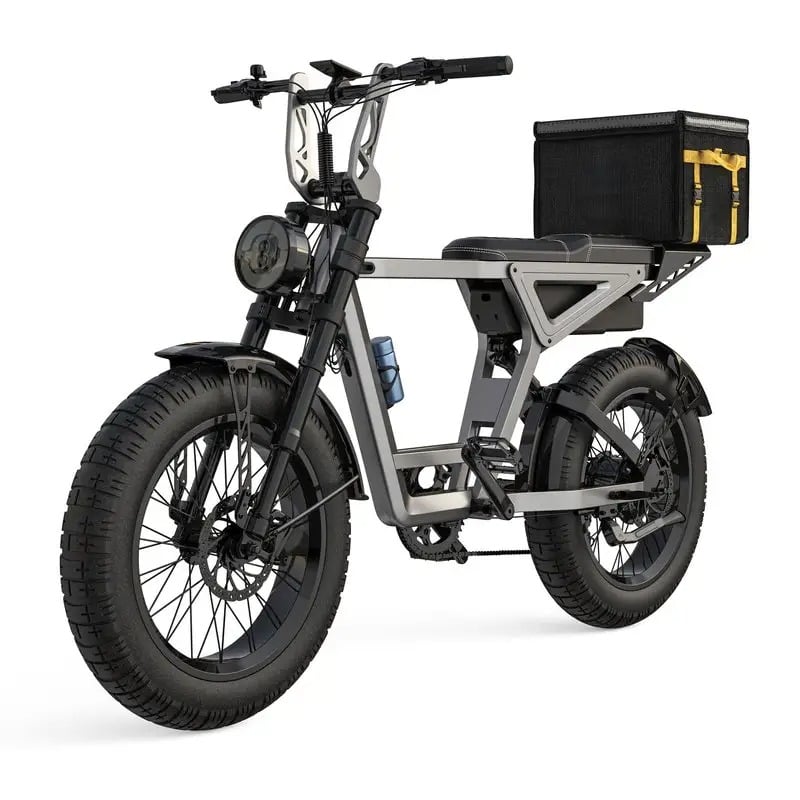
Avýrobce elektrických kol aby výrobci zůstali konkurenceschopní na rychle rostoucím trhu s e-koly, musí ovládat průtok montážní linkou. Způsob, jakým se součásti pohybují mezi jednotlivými výrobními stanicemi, jak je na každé kontrolním bodě zajištěna kvalita a jak je spravována zásoba, má přímý dopad na rentabilitu, rychlost dodání a spokojenost zákazníků. Moderní výroba e-kol vyžaduje precizní strojírenství spojené s principy štíhlé výroby, aby bylo možné dosáhnout jak vysokého výstupu, tak konzistentní kvality výrobků. Pochopení mechaniky organizace montážní linky odhaluje, proč některé výrobní podniky úspěšně rostou, zatímco jiné potýkají se zácpy a plýtváním.
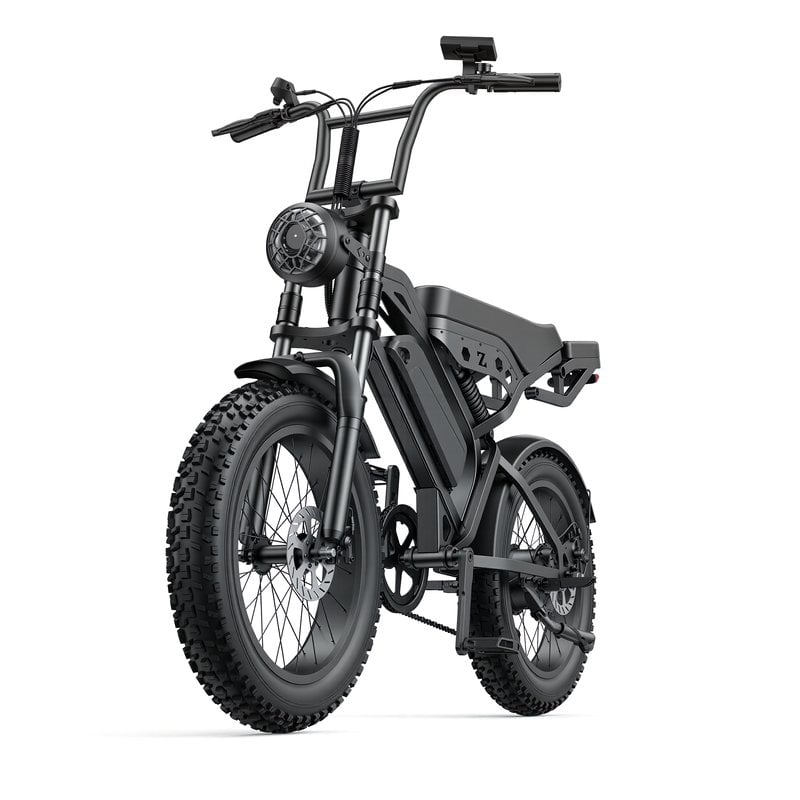
Tok montážní linky v továrně na elektrokoloběžky představuje pečlivě choreografovanou posloupnost operací, při které každá pracovní stanice přidává hodnotu konečnému výrobku. Od svařování rámu a začlenění baterie po montáž motoru a elektrické testování musí být každý krok přesně časován, zajištěn potřebnými prostředky a monitorován za účelem eliminace zpoždění. Výrobce elektrokoloběžek, který tyto procesy efektivně organizuje, může snížit dobu výrobního cyklu, snížit míru výrobních vad a rychleji reagovat na tržní požadavky. Komplexita elektrokoloběžek – kombinujících mechanické součásti, elektrické systémy a softwarovou integraci – vyžaduje montážní strategie, které se zásadně liší od tradiční výroby klasických kol.
Základem montáže elektrických kol je výroba rámu, při níž se suroviny řežou, svařují a dokončují ještě před tím, než vstoupí do hlavní montážní linky. Výrobce elektrických kol musí zajistit, aby rámy na linku dorazily bez jakýchkoli vad a byly připraveny k integraci komponentů. Tato fáze obvykle zahrnuje CNC obrábění pro montážní body, svařování pro strukturální pevnost a povrchovou úpravu pro odolnost proti korozi. Kvalita a konzistence rámu přímo ovlivňují rychlost a spolehlivost následných montážních stanic, čímž se příprava rámu stává kritickým bodem řízení zácpy.
Integrace motoru a baterie představuje nejnáročnější technickou fázi v provozu továrny na elektrické kola. Motory vyžadují přesné zarovnání s poháněcím ústrojím, zatímco bateriové balíky je nutné pevně upevnit, zapojit a otestovat ještě před jejich instalací do rámu. Výrobce elektrických kol koordinující tuto fázi musí dodržovat přísné pořadí, protože motory a bateriové systémy patří mezi nejhodnotnější komponenty. Testování probíhá jak před instalací, tak i po konečné montáži, aby byly odhaleny jakékoliv elektrické či mechanické závady. Tento dvoufázový přístup k testování, i když časově náročný, zabrání drahým vrácením výrobků a zárukám, které by poškodily pověst v konkurenčním trhu velkoobchodu s elektrickými koly.
Efektivní tok na montážní lince vyžaduje, aby každá pracovní stanice měla podobnou dobu cyklu, čímž se zabrání hromadění zásob u pomalých stanic nebo nedostatku materiálu u rychlých stanic. Výrobce elektrokol musí analyzovat požadavky na práci, možnosti vybavení a složitost jednotlivých úkolů, aby rovnováhu zátěže napříč linkou dosáhl. Některé operace, jako je příprava rámu, lze automatizovat pomocí robotických svařovacích systémů, zatímco jiné, například konečná montáž a testování, mohou zůstat ruční, aby bylo možné přizpůsobit se různým konstrukčním variantám. Cílem je vytvořit rytmus, při němž se výrobky pohybují po lince hladce, aniž by docházelo k nadměrnému čekání nebo k nečinnosti zaměstnanců. Tento princip, převzatý z automobilového průmyslu, nabývá stále většího významu s rostoucím objemem výroby.
Továrna na elektrické jízdní kola, která uplatňuje štíhlou výrobu, dokáže identifikovat a odstranit činnosti, které nepřinášejí přidanou hodnotu, a tím snižovat dodací lhůty i náklady. Mezi běžné zdroje ztrát patří nadměrný pohyb mezi pracovišti, opakovaná práce způsobená chybami v kvalitě, čekání na součástky a nadměrné zpracování funkcí, které zákazníci neocení. Pravidelné procházky na místě výroby (gemba walks), při nichž manažeři sledují výrobní linku osobně, odhalují příležitosti ke zlepšení, které mohou být také navrženy zaměstnanci. Dodavatel elektrických kol pro velkoobchod, který systematicky uplatňuje neustálé zlepšování, získává kumulativní výhody v nákladové struktuře, spolehlivosti dodávek a rychlosti inovací produktů oproti konkurenci, jež považuje montáž za neměnný proces.
Kvalita se do výrobku nedá zkontrolovat; musí být zabudována v každé fázi montáže. Výrobce elektrokoleček strategicky umísťuje kontrolní body kvality tam, kde je nejvyšší pravděpodobnost výskytu vad, nebo tam, kde odhalení problémů v rané fázi zabrání nákladnému přepracování. Po instalaci motoru se provádí testy elektrické spojitosti, které ověřují, že jsou všechna připojení bezpečná a funkční. Po sestavení brzd se provádějí hydraulické tlakové testy, aby bylo zajištěno, že brzdný výkon vyhovuje bezpečnostním normám. Po instalaci baterie se provádějí testy napětí a nabíjecích cyklů, které potvrzují, že napájecí systém funguje v rámci specifikací. Tyto kontrolní kroky v průběhu výroby mírně zvyšují náklady na přímou práci, ale výrazně snižují riziko odeslání vadných jednotek, které by vyvolaly reklamace a poškodily tržní reputaci.
Než elektrické kola opustí továrnu na elektrická kola, podstoupí komplexní funkční testování simulující reálné podmínky. To zahrnuje dodávku výkonu motoru za zátěže, výkon brzd, stabilitu elektrického systému a ověření kalibrace softwaru. Mnoho výrobců používá testovací trať nebo válcový dynamometr, kde dokončená elektrická kola provozují za kontrolovaných podmínek, aby odhalila jakékoli skryté vady. Výrobce elektrických kol, který investuje do důkladného konečného testování, posiluje důvěru zákazníků a snižuje náklady na záruku. Tato disciplína je zvláště důležitá pro velkoobchodní zákazníky elektrických kol, kteří jednotky prodávají konečným spotřebitelům a nemohou tolerovat překvapení týkající se kvality, která by škodila jejich značce.
Zmenšení úzkých míst začíná identifikací stanic s nejdelšími cyklickými časy pomocí časových studií a sběru dat. Výrobce e-bike pak může přidělit na tuto stanici další pracovní sílu, investovat do automatizace této stanice nebo přepracovat proces za účelem odstranění zbytečných kroků. Ukládání komponent do vyrovnávacího zásobníku před úzkým místem brání nečinnosti zaměstnanců v předcházejících stanicích, zatímco flexibilita ve výrobním plánu zajišťuje dostupnost prostředků. Pravidelné přepracování rozvržení pracovních úkolů při zlepšování procesů brání vzniku nových úzkých míst.
Automatizace je nejvíce nákladově efektivní u úkolů s vysokým objemem, opakujících se činností a minimální variabilitou, jako je svařování rámu, natírání a montáž bateriových balení. Výrobce e-biků investuje do automatizace tam, kde počet jednotek ospravedlňuje kapitálové náklady a inženýrské úsilí. Finální montáž, kontrola kvality a personalizace však zpravidla zůstávají manuální kvůli flexibilitě konstrukce a nákladové efektivnosti při středních objemech. Poměr automatizace a ruční práce závisí na objemu velkoobchodních prodejů elektrických kol, který výrobce zamýšlí, a na rozmanitosti nabízených konfigurací produktů.
Odolnost dodavatelského řetězce vyžaduje, aby výrobce elektrokoleček udržoval strategické zásoby komponent s vysokým dopadem a dlouhou dobou dodání, jako jsou motory a články baterií. Diverzifikace dodavatelů napříč různými geografickými oblastmi snižuje závislost na jediném zdroji. Mnoho výrobců uplatňuje plánování řízené poptávkou s využitím předpovědních dat k úpravě výrobních temp bez vytváření nadměrných zásob. Během poruch má za prioritu plnění objednávek klíčových zákazníků a průhledná komunikace o dodacích lhůtách udržuje důvěru i v případě nedostatků.
2026/08/03
Vyřešte rozdíly v časových pásmech, jazykové bariéry a nejasné protokoly – zvyšte rychlost, snižte náklady a škálujte se sebejistě.
2026/08/03
Vyhněte se odpovědnosti a dovozním zákazům: Seznamte se s IEC 62619, UN 38.3 a UL 2271 – a také s tím, jak ověřit skutečnou shodu (nikoli padělky).
2026/08/03
Naučte se přesné nastavení tlaku vzduchu, tlumení zpětného rázu a tlumení stlačení pro optimální výkon tlumičů. Získejte hned odborné tipy na nastavení.
2026/08/03
Zjistěte, jak pokles napětí snižuje výkon – a jaké jsou ověřené řešení k obnovení citlivosti, dojezdu a životnosti baterie. Přečtěte si hned.
2026/08/03
Objevte protokoly podložené daty, chytrou infrastrukturu a provozní řešení. Optimalizujte hned.
2026/08/03
Jak náklad snižuje dojezd nákladních e-biků s napájením 48 V o 15–50 % a více – podloženo skutečnými křivkami degradace, vědeckým popisem zátěže motoru a strategiemi optimalizace flotil.
Komplexní záruka, rychlé dodávky náhradních dílů, vzdálená diagnostika a školení místních prodejců


